

|
Keluli tahan karat Austenit(301, 304, 316) bekerja-mengeras kira-kira 2 hingga 4 kali lebih cepat daripada keluli karbon, dengan-eksponen pengerasan terikan (n-nilai) kira-kira 0.40 hingga 0.55 berbanding 0.15 hingga 0.25 untuk keluli lembut.
Nilai n-yang tinggi berasal daripada tenaga kerosakan susunan rendah struktur kristal FCC, yang menyekat gelinciran silang- kehelan, serta ubah bentuk-martensit teraruh (kesan TRIP) dalam gred metastabil seperti 301.
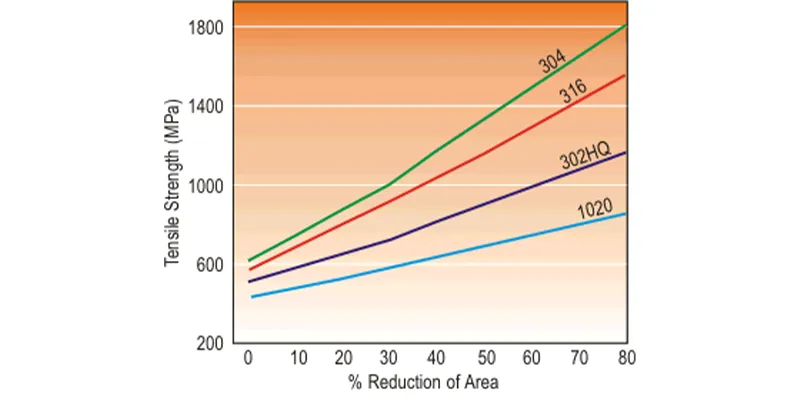
Sejuk-terbentuk 304 boleh meningkat daripada kira-kira 520 MPa (75 ksi) UTS sepuhlindap kepada 1,200-1,400 MPa (175-200 ksi) penuh keras; 301 capaian keras penuh lebih kurang 1,275 MPa (185 ksi) UTS minimum.
Nilai n-yang tinggi bukanlah liabiliti semata-mata: ia menangguhkan penyambungan setempat dan meningkatkan kebolehbentukan regangan, tetapi ia juga meningkatkan beban membentuk, springback dan haus alatan, yang memerlukan tonase tekan yang lebih tinggi, kelegaan cetakan yang lebih besar dan penyepuhlindapan antara laluan.
n-nilai dikira mengikut ASTM E646; pemilihan gred, perangai (setiap ASTM A666), dan reka bentuk proses hendaklah dipadankan dengan operasi pembentukan dan bukannya lalai kepada satu gred austenit. |
Apakah Itu Kadar Pengerasan Kerja, dan Mengapa Ia Mengawal Tingkah Laku Pembentukan-Sejuk dalam Keluli Tahan Karat Austenitik?
|
Kadar pengerasan kerja - dikira oleh terikan-eksponen pengerasan n dalam persamaan Hollomon σ=Kεⁿ - mengukur berapa cepat tegasan aliran logam meningkat kerana ia berubah bentuk secara plastis. Dalam keluli tahan karat austenit annealed, n biasanya jatuh antara 0.40 dan 0.55, kira-kira dua kali ganda julat 0.15-0.25 biasa bagi keluli karbon dan ferit, itulah sebabnya operasi pembentukan yang sama memerlukan lebih banyak tan tekan dan menghasilkan bahagian siap yang lebih kuat dan lebih keras dalam tahan karat berbanding keluli lembut. |
Persamaan Hollomon menerangkan tegasan sebenar-lengkung terikan sebenar dalam kawasan ubah bentuk-plastik seragam sebelum penyambungan bermula. K ialah pekali kekuatan dan n ialah eksponen pengerasan-tegangan: semakin tinggi n, semakin banyak rintangan bahan terhadap ubah bentuk selanjutnya meningkat untuk kenaikan terikan tertentu. Oleh kerana n juga menyamai regangan sebenar pada permulaan necking (mengikut kriteria Considère), nilai n-yang tinggi ialah penunjuk langsung tentang berapa banyak helaian boleh diregangkan atau dilukis sebelum ia mula menipis secara setempat dan gagal.
Untuk fabrikasi, nombor tunggal ini menerangkan beberapa perkara yang diperhatikan di lantai kedai sekali gus: mengapa kepingan tahan karat memerlukan lebih banyak tonase daripada keluli lembut untuk selekoh atau lakaran yang sama, mengapa permukaan bahagian tahan karat yang terbentuk adalah lebih keras daripada -helaian yang diterima dan mengapa bahagian yang kelihatan halus pada lukisan pertengahan-masih boleh meregang dengan jayanya melalui operasi yang lebih rendah- yang mungkin terbelah dengan bahan yang lebih rendah.{2}
Mengapa Gred Austenitik Berfungsi-Mengeras Lebih Cepat Daripada Feritik, Dupleks dan Keluli Karbon?
|
Kerja keluli tahan karat austenit-mengeras lebih cepat kerana mukanya-kekisi kubik berpusat (FCC) mempunyai tenaga kerosakan susunan yang sangat rendah, yang menyekat rentas kehelan-gelinciran yang membolehkan keluli lain pulih dan lembut semasa ubah bentuk; gred metastabil menambah mekanisme kedua, transformasi-keplastikan teraruh (TRIP), di mana terikan menukar austenit kepada martensit dan menghasilkan pengerasan tambahan di atas pengukuhan terkehel. |
Tenaga kerosakan susun (SFE) mengawal betapa mudahnya kehelan boleh menyusun semula diri semasa ubah bentuk. Dalam keluli tahan karat austenit, SFE yang rendah menyebabkan kehelan terpecah menjadi separa yang tidak boleh menyeberangi-tergelincir ke satah baharu dengan mudah. Daripada memusnahkan atau menyusun semula kepada konfigurasi-tenaga yang lebih rendah, terkehel akan bertimbun dan berselirat, dan rintangan bahan untuk mengalir lebih jauh naik dengan curam dengan ketegangan. Keluli ferit dan karbon mempunyai-kekisi kubik berpusat badan (BCC) dengan SFE yang lebih tinggi, jadi kehelan pulih dengan lebih mudah dan kadar pengerasan lebih rendah.
Gred austenit metastabil - terutamanya 301 - menambah kesan TRIP. Apabila bahan berubah bentuk, sesetengah austenit (FCC, bukan magnet) berubah menjadi martensit ({3}}tetragon berpusat badan, magnet dan lebih keras). Transformasi ini menyerap tenaga dan memperkenalkan fasa kedua yang keras ke dalam matriks mulur, itulah sebabnya 301 khususnya boleh mencapai kekuatan yang sangat tinggi semata-mata melalui kerja sejuk, tanpa rawatan haba yang terlibat. Gred dupleks berada di antara: kerana kira-kira separuh strukturnya sudah ferit, nilai n-pukalnya biasanya lebih rendah daripada gred austenit sepenuhnya, walaupun pecahan austenit dalam struktur mikro dupleks masih boleh mengeras melalui mekanisme berkaitan TRIP-yang sama.
Regangan Perbandingan-Eksponen Pengerasan oleh Keluarga Keluli
|
Keluarga Keluli |
Gred Perwakilan |
Kekisi |
Nilai n-biasa |
Mentadbir Mekanisme Pengerasan |
|
Austenit (metastabil) |
301 |
FCC → BCT separa semasa meneran |
0.40 – 0.55 (TRIP-dipertingkatkan) |
Kekusutan kehelan + ubah bentuk-martensit teraruh |
|
Austenit (stabil) |
304 / 316 |
FCC |
0.40 – 0.55 |
Dislokasi kusut; tenaga kerosakan susun rendah |
|
Dupleks |
2205 |
FCC + BCC (~50/50) |
Lebih kurang. 0.20 – 0.30, bergantung pada fasa-. |
Pemisahan terikan antara austenit dan ferit |
|
Feritik |
430 |
BCC |
Lebih kurang. 0.17 – 0.23 (kira-kira separuh daripada austenit) |
Kehelan meluncur dengan -slip/pemulihan yang lebih mudah |
|
Martensitik |
410 |
BCT (sebagai haba-dirawat) |
Lebih kurang. 0.10 – 0.15 |
Pengerasan tambahan terhad; kekuatan adalah didorong oleh haba-rawatan |
|
Keluli karbon (ringan) |
1018 / 1045 |
BCC |
0.15 – 0.25 |
Pengukuhan kehelan konvensional |
n-nilai disusun daripada literatur ujian-tegangan yang diterbitkan dan data teknikal kilang di bawah keadaan ujian ASTM E646. Nilai sebenar berbeza dengan julat terikan, arah guling, tolok dan kerja sejuk sebelumnya; anggap ini sebagai reka bentuk-julat perancangan peringkat, bukan sifat mekanikal yang diperakui. Sahkan dengan laporan ujian kilang (MTR) untuk haba dan suhu tertentu.
Bagaimanakah Perubahan Kesan TRIP Bekerja Pengerasan dalam Gred Metastabil Seperti 301?
|
Dalam 301 dan gred metastabil yang serupa, kerja sejuk di bawah suhu Md30 bahan menukarkan beberapa austenit kepada martensit magnetik semasa pembentukan berlangsung, itulah sebabnya bahagian 301 yang bermula bukan magnet dan lembut boleh selesai dengan magnet yang kuat dan secara dramatik lebih kuat - tetapi menolak transformasi itu terlalu jauh, terlalu cepat, dalam ceraian{4} yang tertahan tinggi juga boleh dicetuskan. pecahan martensit tidak dikawal. |

Md30 ditakrifkan sebagai suhu di mana 30% terikan sebenar menghasilkan 50% transformasi kepada martensit. Ia adalah sifat-didorong komposisi: kandungan nikel yang lebih rendah dan kandungan interstisial (karbon tambah nitrogen) yang lebih rendah meningkatkan Md30, bermakna bahan berubah lebih mudah pada suhu bilik. Ini betul-betul logik reka bentuk di sebalik 301 berbanding dengan 304 - 301 membawa kurang nikel secara khusus supaya ia akan bekerja-mengeras dan mendapat kekuatan lebih cepat semasa pembentukan sejuk, pada beberapa kos kepada rintangan kakisan dan margin pembentukan berbanding dengan 304.
Implikasi praktikal untuk garis pembentuk adalah dua kali ganda. Pertama, kekuatan dan kekerasan bukanlah sifat bahan tetap untuk gred metastabil seperti yang berlaku untuk aloi -panas - ia adalah fungsi berapa banyak terikan, dan pada kadar dan suhu yang sebenarnya dilihat oleh bahagian itu, yang bermaksud kebolehulangan proses (daya pemegang kosong, kelajuan lukisan, suhu mati) adalah sebahagian daripada spesifikasi, bukan hanya sijil kilang. Kedua, kerana risiko keretakan tertunda dalam bahagian yang ditarik-dalam berkait rapat dengan gabungan kandungan Md30 dan (C+N), gred dan haba dengan Md30 yang lebih tinggi memerlukan nisbah cabutan yang lebih konservatif, lebih banyak peringkat pembentukan dan pemeriksaan yang lebih teliti untuk bahagian yang akan melihat tekanan sisa yang berterusan dalam perkhidmatan.
Proses Pembentukan Sejuk-Manakah Yang Paling Terpengaruh oleh Kadar Pengerasan Kerja yang Tinggi?
|
Lukisan dalam dan cap berbilang-peringkat paling terjejas, kerana ia mengenakan ketegangan plastik terkumpul yang besar dalam acuan terkurung; lenturan mudah dan pembentukan guling kurang terjejas, tetapi masih memerlukan jejari lentur yang lebih besar, daya yang lebih tinggi dan pampasan springback daripada operasi keluli-karbon yang setara. |
Lukisan dalam dan capan
Oleh kerana tegasan aliran naik dengan curam dengan terikan, beban tebukan dan daya pemegang-kosong meningkat apabila seri diteruskan dan risiko terbelah meningkat ke arah jejari tebukan dan sudut mati di mana terikan tertumpu dahulu. Cabutan berbilang peringkat ialah pengurangan standard: mengurangkan nisbah cabutan yang diambil setiap peringkat dan memasukkan proses (penyelesaian) penyepuhlindap antara peringkat untuk memulihkan kemuluran sebelum pengurangan seterusnya, dan bukannya mencuba pengurangan penuh dalam satu laluan seperti yang mungkin dilakukan dalam keluli lembut.
Membongkok dan membentuk gulungan
Membengkokkan tahan karat austenit memerlukan jejari lentur minimum yang lebih besar daripada keluli karbon tolok -yang sama untuk mengelakkan keretakan permukaan pada gentian luar, dan ia menghasilkan lebih springback kerana pemulihan modulus elastik selepas pemunggahan berinteraksi dengan bahan yang telah mengeras dengan ketara dalam zon lentur. Pampasan springback - terlalu lentur, atau meningkatkan daya lentur yang digunakan - adalah amalan standard dan harus disahkan melalui percubaan atau simulasi dan bukannya diandaikan daripada karbon-data alatan keluli.
Pemesinan selepas dibentuk
Kesan yang berkaitan, sering dipandang remeh muncul di hiliran dalam pemesinan sekunder: setiap potongan meninggalkan lapisan kerja yang nipis-di permukaan, jadi potongan ringan atau terputus yang berikutnya boleh naik di atas bahan yang mengeras dan bukannya memotongnya, mempercepatkan haus alatan. Data kebolehmesinan untuk 304 berbanding keluli karbon-sederhana biasa (1045) menggambarkan jurang nilai n-yang sama yang dibincangkan di atas dan merupakan proksi yang berguna untuk bagaimana bahan akan bertindak dalam sebarang-operasi ubah bentuk berulang, termasuk pembentukan.
301 lwn. 304 lwn. 316: Gred Mana Yang Harus Anda Pilih untuk Permohonan Pembentukan-Sejuk?
|
Pilih 301 apabila aplikasi dengan sengaja mengeksploitasi kerja-mengukuhkan - spring, klip dan struktur sejuk-bentuk yang terbentuk - pilih 304 sebagai-cara lalai umum untuk pengecapan dan bahagian yang dilukis dengan rintangan kakisan dan jirim pembentukkan lebih daripada kekuatan sejuk maksimum- dan pilih bahan kimia klorida. pendedahan dalam perkhidmatan dan boleh bertolak ansur dengan-tindak balas pengerasan kerja yang lebih rendah berbanding 301. |
|||
|
Atribut |
301 |
304 |
316 |
|
Md30 relatif (kecenderungan transformasi) |
Kandungan Ni terendah - tertinggi |
Sederhana |
Rendah - Ni dan Mo menstabilkan austenit |
|
Peranan utama dalam pembentukan sejuk |
Kekuatan diperoleh melalui kerja sejuk terkawal |
Bahagian dicop dan dilukis untuk tujuan umum- |
Pengecapan perkhidmatan-menghakis, bahagian marin/kimia |
|
Mentadbir standard perangai |
ASTM A666 (1/4H – baran keras penuh) |
ASTM A240 (pinggan/lembaran), A666 untuk jalur terbaja |
ASTM A240 (pinggan/lembaran), A666 untuk jalur terbaja |
|
lebih kurang penuh-UT minimum keras |
Kira-kira 1,275 MPa (185 ksi) |
Tidak selalunya dibekalkan keras penuh untuk pembentukan struktur |
Tidak selalunya dibekalkan keras penuh untuk pembentukan struktur |
|
Tindak balas magnet selepas pembentukan berat |
Sangat magnetik (martensit ketara) |
Sedikit magnet di zon yang paling banyak bekerja |
Magnet terkecil daripada tiga - Mo dan Ni menindas transformasi |
|
Operasi pembentukan-yang paling sesuai |
Pembentukan cetek, pembentukan roll, pengecapan spring; tidak sesuai untuk lukisan dalam pada-penuh baran |
Lukisan dalam, cap umum, berputar |
Lukisan dan pengecapan dalam di mana rintangan kakisan adalah faktor penentu |
Disusun daripada data spesifikasi ASTM A240 / A666 dan menerbitkan helaian data teknikal kilang untuk temper anil dan sejuk-gulungan. Sahkan sifat mekanikal yang tepat dan penetapan temper terhadap laporan ujian kilang tertentu sebelum memuktamadkan reka bentuk perkakas.
Bagaimanakah Anda Mengimbangi Kadar Pengerasan Kerja yang Tinggi dalam Reka Bentuk Alatan dan Proses?
|
Mengimbangi dengan lebih banyak peringkat pembentukan dan pengurangan yang lebih rendah setiap peringkat, kelegaan die dan pukulan yang lebih besar daripada amalan keluli-karbon, perkakas kalis haus atau bersalut,-pelinciran bebas klorida dan penyepuhlindapan proses yang dirancang di antara peringkat lukisan daripada cuba memaksa resipi proses keluli-karbon ke bahagian tahan karat. |
Tingkatkan kelegaan acuan dan tebuk berbanding dengan perkakas keluli-karbon untuk menampung tekanan aliran yang lebih tinggi dan mengurangkan rasa sakit; mengesahkan pelepasan khusus melalui percubaan untuk gred, temper dan tolok yang digunakan.
Gunakan jejari lentur dan tebuk yang lebih besar daripada karbon-setara keluli untuk mengelakkan keretakan gentian-luar kerana kemuluran bahan secara beransur-ansur digunakan oleh kerja sejuk.
Kurangkan nisbah cabutan yang diambil setiap peringkat dalam lukisan dalam dan masukkan proses (penyelesaian) anil - biasanya dalam julat 1,010-1,100 darjah dengan penyejukan pantas untuk gred austenit standard - antara peringkat untuk memulihkan kemuluran sebelum pengurangan seterusnya.
Tentukan-keluli alat tahan haus (seperti D2 atau M2) atau cetakan bersalut, memandangkan nilai n-tinggi yang sama yang menguatkan bahagian itu turut mempercepatkan haus alatan yang melelas.
Gunakan pelincir bebas klorida-; baki klorida yang terperangkap dalam bahagian tahan karat yang terbentuk di bawah tegasan baki tegangan adalah risiko retakan-karat-tegasan yang diiktiraf.
Sahkan springback dengan bahagian percubaan atau membentuk simulasi dan bukannya karbon-pengimbang alatan keluli, dan bina dalam overbend atau peningkatan daya lentur mengikut keperluan.
Untuk gred metastabil yang berjalan berhampiran suhu Md30 mereka, kawal kelajuan cabutan dan suhu bahagian, kerana pecahan martensit - dan oleh itu risiko kekuatan, kemuluran dan keretakan akhir - adalah bergantung kepada proses-, tidak ditetapkan oleh sijil kilang sahaja.
Apakah Kaedah dan Piawaian Ujian Mengukur Kadar Pengerasan Kerja untuk Perolehan dan Kawalan Kualiti?
|
ASTM E646 ialah kaedah ujian tegangan standard-yang digunakan untuk menentukan-eksponen pengerasan terikan (n) dan pekali kekuatan (K), dan ia harus dinyatakan bersama piawaian bahan terpakai - ASTM A240 untuk plat dan kepingan, atau ASTM A666 untuk sejuk-kelakuan gelek{7}} dijalurkan kepada -kelakuan gelek{7}} yang digunakan untuk -kelakuan gelek yang keras. |
ASTM E646 mentakrifkan cara nilai n-dikira daripada tegasan sebenar-lengkung terikan sebenar dalam julat terikan-plastik tertentu, yang penting kerana n bukan pemalar tetap tunggal untuk bahan - ia boleh berubah agak dengan selang terikan yang digunakan, suhu ujian dan arah guling helaian. Apabila tingkah laku pengerasan kerja merupakan input reka bentuk kritikal, bukan sekadar jangkaan umum, nyatakan julat ujian E646 pada pesanan pembelian bersama-sama dengan bahan asas dan standard temperamen, dan minta data ujian sebenar pada laporan ujian kilang (MTR) dan bukannya bergantung pada julat tipikal yang diterbitkan sahaja.
Soalan Lazim
S: Adakah kadar pengerasan kerja yang lebih tinggi bermakna keluli tahan karat austenit lebih sukar untuk bentuk sejuk daripada keluli karbon?
A: Tidak semestinya. Nilai n- tinggi yang sama yang menaikkan beban membentuk juga melambatkan permulaan necking setempat, itulah sebabnya keluli tahan karat austenit selalunya boleh diregangkan atau ditarik lebih jauh daripada keluli karbon sebelum ia terbelah. Pertukaran itu-adalah tonase tekan yang diperlukan lebih tinggi, lebih springback dan haus alat yang lebih cepat, bukan kebolehbentukan yang lebih rendah.
S: Mengapa keluli tahan karat 301 menjadi magnet selepas terbentuk apabila ia bermula bukan magnet?
J: Kerja sejuk di bawah suhu Md30 aloi menukarkan sebahagian daripada austenit FCC bukan magnet kepada badan magnet-berpusat-martensit tetragonal. Transformasi-keplastikan teraruh (kesan TRIP) ini disengajakan dalam 301 dan merupakan sebab utama ia boleh mencapai kekuatan yang sangat tinggi melalui kerja sejuk sahaja.
S: Piawaian ujian manakah yang mengukur-eksponen pengerasan terikan (n-nilai)?
J: ASTM E646 ialah kaedah ujian standard untuk menentukan{1}}eksponen pengerasan terikan dan pekali kekuatan daripada ujian tegangan. Ia harus dinyatakan bersama piawaian bahan asas (ASTM A240 untuk plat dan helaian, atau ASTM A666 untuk-jalur gulung sejuk) apabila nilai n-adalah input pembentuk kritikal.
S: Bolehkah penyepuhlindapan memulihkan kemuluran kepada keluli tahan karat selepas pembentukan sejuk?
A: Ya. Anil proses (penyelesaian), biasanya dalam julat 1,010-1,100 darjah diikuti dengan penyejukan pantas untuk gred austenit standard, melarutkan karbida dan memulihkan struktur austenit FCC, menetapkan semula kemuluran sebelum peringkat pembentukan seterusnya.
S: Adakah keluli tahan karat dupleks lebih atau kurang berfungsi-boleh mengeras daripada gred austenit seperti 304?
J: Secara amnya kurang, secara pukal. Oleh kerana kira-kira separuh daripada struktur mikro dupleks ialah ferit, yang berfungsi-mengeras lebih perlahan daripada austenit, nilai n-keseluruhan gred dupleks lazimnya lebih rendah daripada gred austenit sepenuhnya, walaupun pecahan austenit dalam struktur dupleks masih boleh menyumbang pengerasan berkaitan TRIP-.
S: Gred austenit yang manakah menjadi pilihan lalai apabila tingkah laku pengerasan kerja bukan faktor penentu?
J: 304 ialah lalai-tujuan umum untuk pengecapan dan bahagian yang dilukis. Capai 301 secara khusus apabila reka bentuk berhasrat untuk mengeksploitasi-kerja pengukuhan sejuk dan nyatakan 316 apabila pendedahan klorida atau bahan kimia dalam perkhidmatan melebihi pertimbangan pembentukan.
Ringkasan
Kadar pengerasan kerja bukanlah kesan sampingan untuk mereka bentuk dalam bentuk sejuk keluli tahan karat austenit - ia merupakan sifat bahan teras yang harus mendorong pemilihan gred, pemilihan temper dan reka bentuk perkakas dari awal lagi. Eksponen pengerasan-tekanan 0.40 hingga 0.55, didorong oleh tenaga kerosakan susun rendah dan, dalam gred metastabil, kesan TRIP, memberikan gred austenit kedua-dua kelebihan (rintangan kepada penyambungan setempat) dan satu set keperluan proses (tan yang lebih tinggi, kelegaan yang lebih besar, penyepuhlindapan interpass, kawalan springback) yang berbeza daripada amalan keluli.
Memadankan gred, perangai dan proses dengan operasi pembentukan tertentu - dan bukannya lalai kepada gred tunggal atau karbon-resipi proses keluli - ialah perbezaan antara bahagian yang terbentuk dengan bersih dan bahagian yang terbelah, berkedut atau gagal di hiliran dalam perkhidmatan.


