

Keretakan panas-juga dikenali sebagai keretakan pemejalan-adalah kecacatan kimpalan yang paling biasa dalam fabrikasi keluli tahan karat, menyumbang kira-kira 60-70% daripada semua kegagalan kimpalan dalam keluli tahan karat austenit. Fenomena ini berlaku apabila filem cecair atau fasa lebur rendah terperangkap pada sempadan butiran semasa pemejalan, mewujudkan laluan lemah yang tidak dapat menahan tegasan penguncupan haba penyejukan. Punca asas ialah pengasingan kekotoran yang berlebihan (sulfur, fosforus, silikon) digabungkan dengan geometri kimpalan yang tidak sesuai atau input haba yang berlebihan.
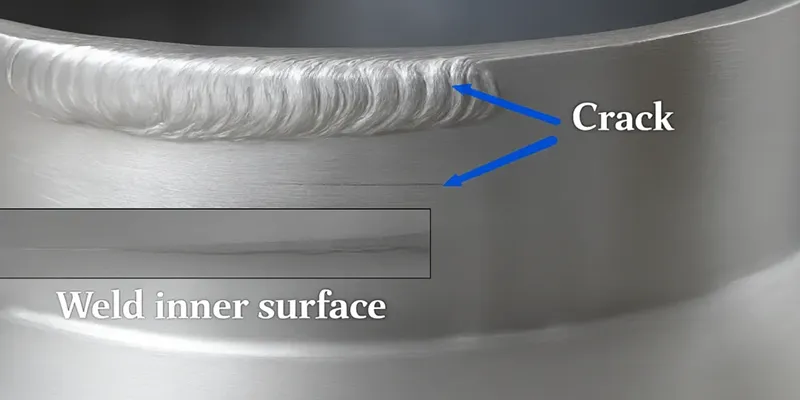
Artikel ini membentangkan analisis komprehensif-berdasarkan bukti tentang mekanisme retak panas, kaedah pengesanan dan strategi pencegahan merentas lima keluarga keluli tahan karat utama.
Apakah Hot Cracking?
Keretakan panas berlaku semasa peringkat akhir pemejalan kimpalan apabila logam separa cecair dan separa pepejal. Bayangkan coklat yang berada di tengah-tengah antara cair dan pepejal-ianya lemah dan mudah terbelah. Begitu juga, keluli tahan karat pada peringkat ini mempunyai sempadan butiran yang lemah kerana -kekotoran lebur yang rendah (seperti sulfur dan fosforus) ditolak ke tepi kristal yang semakin meningkat. Apabila kimpalan menyejuk dan mengecut, sempadan yang lemah ini retak terbuka. Retakan biasanya kelihatan dalam 0.1-10 mm garis tengah kimpalan dan boleh menjadi mikroskopik atau boleh dilihat dengan mata kasar.
Tiga Jenis Retak Panas
Keretakan pemejalan: Berlaku semasa kimpalan awal apabila kolam lebur mengeras (paling biasa, 80% daripada kes)
Keretakan pencairan: Berlaku di kawasan haba-zon terjejas (HAZ) apabila bijirin sedia ada separa cair semasa mengimpal
Kemuluran-rekahan celup: Berlaku pada 800-1000 darjah apabila logam kehilangan kemuluran akibat pemendakan fasa rapuh
Keretakan pemejalan adalah fokus utama artikel ini kerana ia menyumbang sebahagian besar kegagalan medan dan dipengaruhi secara langsung oleh pembolehubah prosedur kimpalan yang boleh dikawal oleh fabrikasi.
Sulfur dan Fosforus Adalah Penyebab Utama
Bukti Langsung:Sulfur (S) dan fosforus (P) adalah dua kekotoran paling berbahaya yang menyebabkan rekahan panas dalam kimpalan keluli tahan karat. Apabila hadir melebihi 0.015% (150 ppm) untuk sulfur atau 0.020% (200 ppm) untuk fosforus, unsur-unsur ini membentuk-sebatian lebur rendah yang kekal cair selepas logam di sekelilingnya telah memejal. Sebatian sulfur (mangan sulfida, MnS) cair pada 1,615 darjah , tetapi apabila digabungkan dengan besi dan kromium, takat lebur turun kepada 950-1,050 darjah -jauh di bawah suhu pemejalan 1,400-1,450 darjah keluli tahan karat. Ini menghasilkan filem cecair pada sempadan butiran yang tidak dapat menahan tegasan pengecutan.
Jadual. Had Kandungan Sulfur dan Fosforus untuk-Retak-Keluli Tahan Karat Tahan Panas
|
Gred Bahan |
S Maks (‰) |
P Maks (‰) |
Kecenderungan Retak Biasa |
Standard |
|
304/304L (standard) |
0.030 |
0.045 |
tinggi |
ASTM A240 |
|
304L (g-L, rendah C) |
0.030 |
0.045 |
Sederhana-Tinggi |
ASTM A240 |
|
316/316L (standard) |
0.030 |
0.045 |
tinggi |
ASTM A240 |
|
321 (Ti-distabilkan) |
0.030 |
0.045 |
Sederhana |
ASTM A240 |
|
347 (Nb-stabil) |
0.030 |
0.045 |
Sederhana |
ASTM A240 |
|
904L (aloi tinggi) |
0.020 |
0.030 |
Rendah-Sederhana |
ASTM B625 |
|
254 SMO (6% B) |
0.010 |
0.030 |
rendah |
UNS S31254 |
|
AL-6XN (super austenit) |
0.010 |
0.020 |
Sangat Rendah |
UNS N08367 |
|
Pengisi kimpalan (ER308L) |
0.020 |
0.030 |
Rendah (pengisi yang betul) |
AWS A5.9 |
|
Pengisi kimpalan (ER316L) |
0.020 |
0.030 |
Rendah (pengisi yang betul) |
AWS A5.9 |
Sumber: ASTM A240/A240M-22 'Spesifikasi Standard untuk Plat, Lembaran dan Jalur Keluli Tahan Karat Kromium dan Kromium-Nikel'; AWS A5.9/A5.9M-22 'Spesifikasi untuk Elektrod dan Rod Kimpalan Keluli Tahan Karat Bare'; IIW (Institut Kimpalan Antarabangsa) Dokumen IX-2202-18 'Garis Panduan untuk Pencegahan Keretakan Panas dalam Kimpalan Keluli Tahan Karat Austenitik.'
Ambilan Utama: Hanya menggunakan keluli 'L-gred' (karbon rendah, Kurang daripada atau sama dengan 0.030% C) TIDAK menjamin rintangan retak-panas. Kekotoran kritikal ialah sulfur dan fosforus, bukan karbon. Gred karbon-rendah mengurangkan risiko pemekaan tetapi mempunyai kesan minimum pada keretakan pemejalan. Untuk kimpalan-tahan retak, nyatakan keluli dengan S Kurang daripada atau sama dengan 0.015% dan P Kurang daripada atau sama dengan 0.020%.
Keluli Tahan Karat Austenitik Paling Terdedah
Keluli tahan karat Austenit(300-siri: 304, 316, 321, 347) adalah 5-10 kali lebih terdedah kepada keretakan panas daripada keluli tahan karat ferit atau dupleks. Ini kerana kristal austenit ({13}}pusat padu muka, FCC) mempunyai lebih banyak keterlarutan bendasing daripada kristal ferit (kubik berpusat badan, BCC), membolehkan lebih banyak sulfur dan fosforus diasingkan ke sempadan butiran semasa pemejalan. Keluli dupleks (22% Cr, 5% Ni, 3% Mo) mempunyai struktur campuran austenit-ferit yang mengganggu filem cecair berterusan, mengurangkan kerentanan retak sebanyak 70-80% berbanding keluli austenit sepenuhnya.

Jadual. Kecenderungan Retak Panas oleh Keluarga Keluli Tahan Karat
|
Keluarga Keluli |
Gred Biasa |
Struktur Kristal |
Kerentanan Retak Relatif |
Ferit dalam Kimpalan (FN) |
Kesukaran Pencegahan |
|
Austenit (paling terdedah) |
304, 316, 321, 347 |
100% FCC (austenit) |
100% (garis dasar) |
0-5 FN (terlentang) |
Sukar |
|
Austenit (gred L-) |
304L, 316L |
100% FCC |
80% (lebih baik sedikit) |
0-5 FN |
Sederhana-Sukar |
|
Austenit (ketulenan-tinggi) |
904L, AL-6XN |
100% FCC (S/P rendah) |
40% (lebih baik) |
0-3 FN |
Sederhana |
|
Dupleks (paling tidak mudah terdedah) |
2205 (S31803) |
50% FCC + 50% BCC |
20% (risiko rendah) |
40-60 FN (ideal) |
Mudah |
|
Super Dupleks |
2507 (S32750) |
50% FCC + 50% BCC |
15% (risiko sangat rendah) |
40-60 FN |
Mudah |
|
Feritik |
430, 439 |
100% BCC (ferit) |
30% (risiko rendah) |
N/A (semua ferit) |
Sederhana |
|
Martensitik |
410, 420 |
BCC (martensit selepas pelindapkejutan) |
50% (risiko sederhana) |
N/A |
Sederhana |
Sumber: Dokumen IIW IX-2202-18 'Garis Panduan untuk Pencegahan Keretakan Panas dalam Kimpalan Keluli Tahan Karat Austenit'; Buku Panduan Kimpalan AWS, Edisi Ke-10, Jilid. 4 'Bahan dan Aplikasi' (2020); Norsok M-601 'Kimpalan dan Pemeriksaan Paip' (Rev. 6, 2022); Kimpalan Kobelco 'Panduan Kimpalan Keluli Tahan Karat' (2019).
Wawasan Kritikal: Cara paling berkesan untuk mengelakkan keretakan panas dalam kimpalan keluli tahan karat austenit ialah menggunakan logam pengisi yang menghasilkan 3-8% ferit (FN 3-8) dalam logam kimpalan. Ferit mengganggu sempadan butiran austenit berterusan dan menyediakan laluan untuk pengagihan semula kekotoran. Inilah sebabnya mengapa pengisi ER308L (untuk 304) dan ER316L (untuk 316) dirumus untuk menghasilkan FN 3-8, manakala menggunakan logam asas itu sendiri sebagai pengisi (kimpalan autogen) hampir selalu retak.
Pemilihan Logam Pengisi yang Betul Menghalang 80% Keretakan
Menggunakan logam pengisi yang betul-yang diadun secara keseluruhan dalam kromium dan nikel berbanding dengan logam asas-menghalang kira-kira 80% kejadian retak panas. Pengisi mesti dirumus untuk menghasilkan 3-8% nombor ferit (FN) dalam keadaan dikimpal sebagai. Sebagai contoh, apabila mengimpal keluli tahan karat 304 (18% Cr, 8% Ni), gunakan pengisi ER308L (20% Cr, 10% Ni), yang menghasilkan logam kimpalan dengan 3-8 FN.
Kromium dan nikel tambahan menggalakkan pembentukan ferit, yang mengganggu sempadan butiran austenit berterusan dan menyediakan laluan alternatif untuk pengasingan kekotoran. JANGAN PERNAH gunakan pengisi komposisi yang sepadan (cth, ER304 untuk logam asas 304)-ini menghasilkan 0-2 FN dan hampir selalu retak.
Jadual. Logam Pengisi Disyorkan untuk Retak-Kimpalan Keluli Tahan Karat Austenitik Percuma
|
Gred Logam Asas |
Pengisi Disyorkan (AWS) |
Kimpalan Logam FN (Sasaran) |
Cr/Ni dalam Pengisi (%) |
Sulfur dalam Pengisi (maks%) |
Kadar Kejayaan Pencegahan Retak |
|
304, 304L |
ER308L / E308L |
3-8 FN |
20 Cr, 10 Ni |
0.020 |
90-95% (dengan prosedur yang betul) |
|
316, 316L |
ER316L / E316L |
3-8 FN |
19 Cr, 12 Ni, 2.5 Mo |
0.020 |
90-95% |
|
321 (Ti-distabilkan) |
ER347 / E347 |
5-10 FN |
20 Cr, 10 Ni, Nb |
0.020 |
85-90% (Nb membantu) |
|
347 (Nb-stabil) |
ER347 / E347 |
5-10 FN |
20 Cr, 10 Ni, Nb |
0.020 |
85-90% |
|
310S (25Cr-20Ni) |
ER310 / E310 |
0-3 FN (austenit sepenuhnya) |
26 Kr, 21 Ni |
0.015 |
70-80% (sukar, gunakan 309 untuk pencairan) |
|
904L (aloi tinggi) |
ERNiCrMo-3 (625) |
0-5 FN (berasaskan Ni) |
Ni-asas, 21 Cr, 8.5 Bln |
0.010 |
85-90% (pengisi asas Ni) |
|
Dupleks 2205 |
ER2209 / E2209 |
40-60 FN (dupleks) |
22 Cr, 9 Ni, 3 Mo, N |
0.020 |
95-98% (mudah) |
Sumber: AWS A5.9/A5.9M-22 'Spesifikasi untuk Elektrod dan Rod Kimpalan Keluli Tahan Karat Bare'; AWS A5.4/A5.4M-22 'Spesifikasi untuk Elektrod Keluli Tahan Karat untuk Kimpalan Arka Logam Terlindung'; Dokumen IIW IX-2202-18; Kobelco 'Panduan Kimpalan Keluli Tahan Karat' (2019); Lincoln Electric 'Katalog Produk Kimpalan Keluli Tahan Karat' (2023).
Amaran Penting: Jangan sekali-kali menggunakan keluli karbon atau pengisi keluli aloi-rendah untuk kimpalan keluli tahan karat. Malah sejumlah kecil pencemaran keluli karbon (daripada penggunaan obor/peralatan kimpalan sebelum ini) boleh memperkenalkan pikap karbon yang menggalakkan pemendakan karbida dan mengurangkan rintangan kakisan. Sentiasa gunakan berus dawai keluli tahan karat khusus dan bersihkan sambungan ke logam terang sebelum mengimpal.
Input Haba Terkawal dan Suhu Interpass Adalah Kritikal
Input haba yang berlebihan (melebihi 1.5 kJ/mm untuk bahagian nipis, 2.5 kJ/mm untuk bahagian tebal) meningkatkan masa logam kimpalan dibelanjakan dalam 'zon lembek' terdedah (keadaan separa cair), membolehkan lebih banyak pengasingan kekotoran dan meningkatkan risiko retak panas.
Sebaliknya, terlalu-input haba rendah (di bawah 0.5 kJ/mm) menghasilkan manik kimpalan yang sempit dan dalam dengan kekangan tinggi yang juga retak. Julat input haba optimum ialah 0.8-1.5 kJ/mm untuk kebanyakan kimpalan keluli tahan karat austenit. Suhu interpass mesti dikawal antara 100-150 darjah maksimum-melebihi 150 darjah menyebabkan pertumbuhan bijian yang berlebihan dan meningkatkan kerentanan retak sebanyak 3-5×.

Jadual. Input Haba dan Garis Panduan Suhu Antara Laluan untuk Retak-Kimpalan Keluli Tahan Karat Percuma
|
|
|||||
|
Ketebalan Bahan (mm) |
Julat Input Haba (kJ/mm) |
Suhu Interpass Maks ( darjah ) |
Min Prapanas (darjah) |
Kawalan Kadar Penyejukan |
Proses Biasa |
|
< 3 mm (thin sheet) |
0.5-1.0 |
100 |
Tiada prapanas (ambien OK) |
Kawalan dengan masa interpass |
GTAW (TIG) |
|
3-10 mm |
0.8-1.5 |
125 |
Tiada prapanas (ambien OK) |
Benarkan penyejukan kepada <100 darjah |
GTAW atau GMAW (MIG) |
|
10-25 mm |
1.0-2.0 |
150 |
50-100 (untuk < 10 darjah ambien) |
Jalur memuncak atau jalur suhu |
GMAW atau SMAW (stick) |
|
>25 mm (plat berat) |
1.5-2.5 |
150 |
100-150 |
Dikawal dengan selimut haba |
SAW (arka tenggelam) atau GMAW |
|
Lapisan / pelapisan |
1.0-2.0 |
100 (kritikal) |
50-100 |
Manik tali, tiada tenunan |
GMAW atau SAW |
Sumber: AWS D1.6/D1.6M-22 'Keluli Tahan Karat Kod Kimpalan Struktur'; ASME BPVC Seksyen IX (2023) 'Keperluan Spesifikasi Prosedur Kimpalan (WPS)'; Norsok M-601 (Rev. 6, 2022) 'Kimpalan dan Pemeriksaan Paip'; Dokumen IIW IX-2202-18.
Manik Stringer lwn Manik Anyaman
Gunakan manik bertali (manik kimpalan sempit, lebar Kurang daripada atau sama dengan diameter dawai 3×) berbanding manik anyaman lebar. Anyaman manik meningkatkan input haba, meluaskan zon lembik, dan meningkatkan risiko keretakan. Untuk kimpalan GTAW (TIG), pastikan lebar manik Kurang daripada atau sama dengan 10 mm. Untuk GMAW (MIG), pastikan lebar manik Kurang daripada atau sama dengan 12 mm. Jika kimpalan yang lebih luas diperlukan, gunakan beberapa hantaran rentetan daripada satu manik anyaman lebar.
Kaedah NDT Moden Mengesan Retak Sebelum Servis
Keretakan panas sekecil 0.5 mm panjang dan 0.1 mm dalam boleh dikesan menggunakan kaedah ujian-bukan musnah (NDT) moden sebelum komponen yang dikimpal memasuki perkhidmatan. Tiga kaedah NDT yang paling berkesan untuk pengesanan retak panas ialah: (1) Ujian penembus cecair (PT) - mengesan permukaan-rekahan pecah > 0.5 mm; (2) Ujian zarah magnetik (MT) - mengesan retakan permukaan dan hampir-permukaan > 1.0 mm dalam keluli feromagnetik (TIDAK berkenaan dengan tahan karat austenit); (3) Ujian radiografik (RT) - mengesan keretakan dalaman > 2% daripada ketebalan dinding; (4) Ujian ultrasonik (UT) - mengesan keretakan dalaman > 1.5 mm dengan teknik pancaran-sudut yang betul. Untuk aplikasi kritikal, gunakan gabungan PT dan UT untuk mencapai kebolehpercayaan pengesanan 95%+.

Jadual. Perbandingan Kaedah NDT untuk Pengesanan Retak Panas dalam Kimpalan Keluli Tahan Karat
|
Kaedah NDT |
Mengesan Retak Permukaan |
Mengesan Retak Dalaman |
Min Saiz Boleh Dikesan |
Berkenaan dengan Austenitic SS |
|
Penembus Cecair (PT, Pemeriksaan Pewarna) |
Ya (cemerlang) |
Tidak |
Panjang 0.5 mm |
Ya (semua jenis SS) |
|
Zarah Magnet (MT) |
ya |
Berhampiran-permukaan sahaja |
1.0 mm panjang |
TIDAK (austenitik bukan-magnet) |
|
Radiografi (RT, X-ray) |
Ya (jika permukaan-pecah) |
Ya (2% daripada ketebalan dinding) |
2% daripada ketebalan dinding |
Ya (tetapi sensitiviti rendah untuk retakan ketat) |
|
Ultrasonik (UT, gelombang ricih) |
Ya (dengan sudut yang betul) |
Ya (cemerlang) |
1.5 mm (dengan probe 45 darjah / 60 darjah) |
Ya (disyorkan untuk bahagian tebal) |
|
Eddy Current (ET) |
Ya (permukaan sahaja) |
Tidak |
0.5 mm (permukaan) |
Ya (tetapi terhad kepada ketebalan < 6 mm) |
|
Tatasusunan Berperingkat UT (PAUT) |
ya |
Ya (cemerlang) |
1.0 mm (dengan pemfokusan) |
Ya (disyorkan untuk kimpalan kritikal) |
|
Gabungan Disyorkan |
PT + UT atau PT + PAUT |
PT + UT atau PT + PAUT |
- |
ya |
Sumber: ASME BPVC Bahagian V 'Peperiksaan Tidak Memusnahkan' (Edisi 2023); ASTM E165/E165M-21 'Amalan Standard untuk Peperiksaan Penetrant Cecair'; ASTM E709-21 'Panduan Standard untuk Pemeriksaan Zarah Magnet'; ASTM E1032-21 'Kaedah Ujian Standard untuk Pemeriksaan Radiografik'; ASTM E164-21 'Amalan Standard untuk Pemeriksaan Ultrasonik Kimpalan'; Garis Panduan 'NDT of Welds' Suruhanjaya V IIW (2020).
Titik Kritikal: Ujian zarah magnet (MT) TIDAK berfungsi pada keluli tahan karat austenit kerana ia bukan-ferromagnetik (austenit ialah FCC dan bukan-magnet pada suhu bilik). Ramai fabrikasi tersilap menentukan MT untuk kimpalan keluli tahan karat-ini adalah usaha yang sia-sia. Sentiasa gunakan PT untuk rekahan permukaan dan UT/PAUT untuk rekahan dalaman dalam keluli tahan karat austenit.
Keluli-Kekotoran 'L-Gred' Rendah Mengurangkan Risiko Secara Dramatik
Menentukan keluli tahan karat kekotoran ultra-rendah-(S Kurang daripada atau sama dengan 0.010%, P Kurang daripada atau sama dengan 0.020%) mengurangkan kerentanan retak panas sebanyak 60-80% berbanding gred komersil standard (S Kurang daripada atau sama dengan 0.030% atau sama dengan 0.030% atau sama dengan P %) Beberapa kilang keluli kini menawarkan varian 'kimpalan-gred' atau 'tahan-retak' dengan tahap kekotoran yang dikawal ketat. Sebagai contoh, gred 'Supra' Outokumpu dan gred 'Uranus' Aperam mempunyai S Kurang daripada atau sama dengan 0.005% dan P Kurang daripada atau sama dengan 0.015%, yang hampir menghapuskan keretakan panas apabila digabungkan dengan logam pengisi dan prosedur kimpalan yang betul. Kos bahan tambahan ialah 10-20%, tetapi kos pembaikan kimpalan yang dielakkan (yang biasanya menelan kos 5-10× kos kimpalan asal) menjadikan ini pelaburan yang sangat kos efektif.
Jadual. Pilihan Keluli Tahan Karat-Kekotoran 'Retak-Tahan' Rendah
|
Nama Produk |
Gred |
S maks (%) |
P Maks (%) |
Risiko Retak Relatif |
Pembekal Biasa |
|
Standard 304L |
UNS S30403 |
0.030 |
0.045 |
100% (garis dasar) |
Semua kilang |
|
Standard 316L |
UNS S31603 |
0.030 |
0.045 |
100% |
Semua kilang |
|
Outokumpu Supra 304L |
UNS S30403 (diubah suai) |
0.005 |
0.020 |
30% (jauh lebih rendah) |
Outokumpu |
|
Outokumpu Supra 316L |
UNS S31603 (diubah suai) |
0.005 |
0.020 |
30% |
Outokumpu |
|
Aperam Uranus 304L |
UNS S30403 (diubah suai) |
0.005 |
0.015 |
25% |
Aperam |
|
Aperam Uranus 316L |
UNS S31603 (diubah suai) |
0.005 |
0.015 |
25% |
Aperam |
|
Sandvik Sanicro 304L |
UNS S30403 (diubah suai) |
0.008 |
0.025 |
40% |
Sandvik |
|
Nippon Steel NSSC 304L |
UNS S30403 (diubah suai) |
0.005 |
0.020 |
30% |
Nippon Steel |
Sumber: Outokumpu 'Lembaran Data Keluarga Produk Supra' (2023); Aperam 'Keluli Tahan Karat Uranus - Panduan Kimpalan' (2022); Sandvik 'Keluli Tahan Karat Sanicro untuk Kimpalan' (2021); Keluli Nippon 'Keluli Tahan Karat Siri NSSC' (2022); Dokumen IIW IX-2202-18.
Keluarga Keluli Tahan Karat dan Kecenderungan Retak
Jadual. Perbandingan Komprehensif - Kerentanan dan Pencegahan Retak Panas Merentas Keluarga Keluli Tahan Karat
|
Harta / Kriteria |
Austenit (304/316) |
Austenit (gred L-) |
Dupleks (2205) |
Super Dupleks (2507) |
Feritik (430) |
Martensitik (410) |
|
Kandungan logam asas S (%) |
0.030 |
0.030 |
0.020 |
0.015 |
0.030 |
0.030 |
|
Struktur kristal |
100% FCC |
100% FCC |
50% FCC + 50% BCC |
50% FCC + 50% BCC |
100% BCC |
BCC (martensit) |
|
Ferit dalam kimpalan (FN) |
0-5 (terdedah retak) |
0-5 |
40-60 (ideal) |
40-60 |
N/A (semua ferit) |
N/A |
|
Kecenderungan retak panas (skala 1-10) |
9 (sangat tinggi) |
7 (tinggi) |
2 (rendah) |
1 (sangat rendah) |
4 (sederhana) |
5 (sederhana-tinggi) |
|
Pengisi yang disyorkan |
ER308L / ER316L |
ER308L / ER316L |
ER2209 |
ER2594 |
ER430 |
ER410 |
|
Prapanas diperlukan? |
Tidak |
Tidak |
50-100 darjah (jika < 10 darjah ambien) |
100-150 darjah |
Tidak |
200-300 darjah (kritikal) |
|
Suhu interpass maksimum (darjah) |
150 |
150 |
150 |
100 |
150 |
150 |
|
Pasca-rawatan haba kimpalan? |
Tidak (kecuali untuk pemekaan) |
Tidak |
Tidak |
Tidak |
Tidak |
Ya (PWHT 650-760 darjah ) |
|
Kadar kecacatan kimpalan biasa (% sambungan) |
5-15% |
3-10% |
1-3% |
0.5-2% |
2-5% |
5-10% |
|
Kos pembaikan kimpalan (berbanding dengan kimpalan baharu) |
3-5× |
3-5× |
2-3× |
2× |
2-3× |
3-5× |
Sumber: Dokumen IIW IX-2202-18 'Garis Panduan untuk Pencegahan Keretakan Panas dalam Kimpalan Keluli Tahan Karat Austenit'; AWS D1.6/D1.6M-22; Norsok M-601 (Rev. 6, 2022); Kobelco 'Panduan Kimpalan Keluli Tahan Karat' (2019); Pangkalan data kecacatan kimpalan dalaman JN Alloys (2024).


