

Jalan Hastelloy B2 siku 90 darjahialah kelengkapan paip palsu yang digunakan dalam persekitaran yang menghakis, seperti pemprosesan kimia, di mana ketahanannya terhadap asid seperti hidroklorik dan sulfurik adalah penting. Pembuatan menekankan ketepatan untuk mencapai hujung berulir-seorang lelaki dan seorang perempuan-untuk sambungan selamat.
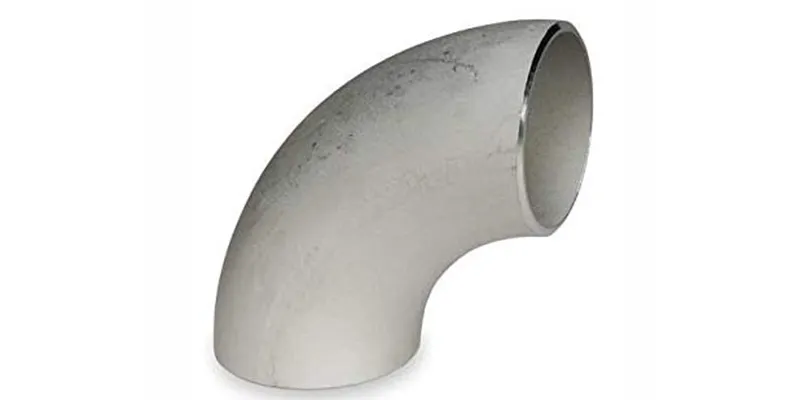
Proses ini bermula dengan-bilet berkualiti tinggi, diikuti dengan pemanasan terkawal dan penempaan untuk membentuk siku tanpa kecacatan. Langkah seterusnya termasuk pemangkasan, rawatan haba, pemesinan dan pemeriksaan rapi untuk memenuhi piawaian seperti ASTM B564.
Artikel ini menggariskan proses penempaan langkah-demi{1}}langkah.
Pemilihan dan Penyediaan Bahan
Langkah awal melibatkan memilih dan menyediakan-bilet Hastelloy B2 berkualiti tinggi. Bahan mentah diperoleh sebagai bilet silinder atau jongkong dengan komposisi biasanya terdiri daripada 65-70% nikel, 28-30% molibdenum, dan unsur surih seperti besi dan kromium, disahkan melalui analisis spektroskopi untuk mematuhi piawaian UNS N10665.
Bilet dipotong mengikut panjang yang tepat menggunakan gergaji atau gunting, dengan dimensi dikira berdasarkan saiz siku akhir-biasanya antara 1/8" hingga 4" NPS untuk kelengkapan berulir-untuk meminimumkan sisa dan memastikan bahan yang mencukupi untuk penempaan.
Penyediaan permukaan termasuk pembersihan untuk membuang oksida atau bahan cemar, selalunya melalui letupan atau penjerukan yang kasar, kerana bendasing boleh menyebabkan kecacatan penempaan seperti kemasukan atau rintangan kakisan yang berkurangan.
Memanaskan Bilet
Bilet dipanaskan secara seragam dalam relau terkawal untuk mencapai suhu penempaan yang optimum, menyediakan bahan untuk ubah bentuk plastik tanpa menyebabkan kerosakan haba.
Proses pemanasan bermula dengan pemanasan awal untuk mengelakkan kejutan haba, diikuti dengan merendam pada 2250 darjah F (1232 darjah ) selama sekurang-kurangnya 30 minit setiap inci ketebalan untuk memastikan pengagihan suhu sekata, dipantau menggunakan pyrometer optik yang ditentukur.
Bilet diputar dengan kerap untuk mengelakkan pemanasan tidak sekata, dan perlanggaran nyalaan terus dielakkan untuk meminimumkan pengoksidaan atau pengkarbonan, yang boleh menjejaskan rintangan kakisan aloi.
Julat suhu ini dipilih kerana Hastelloy B2 mempamerkan kebolehkerjaan panas yang baik melebihi 1800 darjah F, membenarkan kemuluran yang mencukupi sambil kekal di bawah suhu pepejal untuk mengelakkan lebur permulaan. Atmosfera terkawal, seperti gas neutral atau sedikit mengurangkan, sering digunakan untuk melindungi permukaan semasa pemanasan.
Operasi penempaan

Bilet yang dipanaskan tertakluk kepada daya mampatan dalam dadu untuk membentuk bentuk kasar siku 90 darjah jalan, menapis struktur butiran untuk sifat mekanikal yang dipertingkatkan.
Menggunakan-penempaan acuan tertutup-diutamakan untuk pemasangan ketepatan seperti siku-bilet diletakkan di dalam acuan-yang telah dipanaskan dan dibelasah atau ditekan dengan daya sehingga beberapa ribu tan, mencapai pengurangan sebanyak 25-40% setiap pas untuk mengekalkan haba dalaman dan mengelakkan pengerasan yang berlebihan.
Penempaan dimulakan serta-merta selepas dialih keluar dari relau untuk mengehadkan penurunan suhu kepada kurang daripada 100-200 darjah F, berkembang daripada gangguan awal kepada pembentukan akhir tanpa perubahan keratan rentas radikal untuk mengelakkan koyakan. Proses selesai melebihi 1800 darjah F untuk memastikan kerja panas yang mencukupi, memberikan struktur butiran yang halus dan seragam yang meningkatkan rintangan keletihan dan keliatan pada siku akhir.
Untuk siku jalan, reka bentuk dadu menggabungkan bentuk selekoh 90 darjah dan benang awal, dengan berbilang lejang jika diperlukan untuk geometri kompleks.
Memotong dan Membentuk
Bahan berlebihan, dikenali sebagai denyar, dialihkan daripada kosong palsu untuk mencapai-bentuk bersih hampir siku, menyediakannya untuk operasi seterusnya. Gunting atau penebuk pemangkasan panas mengeluarkan denyar semasa bahagian masih panas, diikuti dengan penyejukan secara terkawal ke suhu bilik, mengelakkan pelindapkejutan pantas pada peringkat ini untuk mengelakkan tegasan sisa.
Sebarang ketidaksempurnaan permukaan, seperti skala atau koyakan kecil, ditangani melalui pengisaran atau letupan pukulan, memastikan ketepatan dimensi dalam toleransi yang ditentukan oleh piawaian ASME. Langkah ini penting kerana ia memperhalusi geometri, memudahkan pemesinan yang tepat kemudian dan mengekalkan integriti aloi tanpa menimbulkan kecacatan.
Rawatan Haba
Siku palsu menjalani penyepuhlindapan penyelesaian untuk mengoptimumkan struktur mikronya, memulihkan rintangan kakisan dan melegakan tekanan dalaman. Komponen dipanaskan hingga 1950 darjah F (1066 darjah ) dalam relau dengan keupayaan pemulihan pantas, dipegang untuk tempoh berdasarkan ketebalan (biasanya 15-30 minit), dan kemudian air dipadamkan atau udara disejukkan dengan cepat dalam masa tiga minit selepas dialih keluar untuk mengunci dalam keadaan dirawat penyelesaian.

Untuk Hastelloy B2, relau mestilah pra-dipanaskan kepada suhu penyepuhlindapan dan pendedahan kepada 1000-1500 darjah F diminimumkan untuk mengelakkan pemendakan fasa merosakkan yang boleh menyebabkan keretakan antara butiran. Shot peening sebelum penyepuhlindapan boleh digunakan pada kawasan bertekanan tinggi seperti selekoh untuk mengurangkan baki tegasan tegangan, meningkatkan ketahanan terhadap keretakan semasa rawatan.
Proses ini menghasilkan kekerasan kira-kira 220 HB dan kekuatan tegangan melebihi 110 ksi, memastikan prestasi siku dalam perkhidmatan.
Pemesinan dan Benang
Kosong anil dimesin ke dimensi akhir, termasuk mengikat hujung untuk mencipta konfigurasi jalan. Menggunakan mesin pelarik atau kilang CNC, bahan berlebihan dikeluarkan untuk mencapai diameter luar yang tepat, jejari lentur dan ketebalan dinding, dengan toleransi seketat ±0.005 inci untuk ciri kritikal.
Benang melibatkan pemotongan benang NPT atau BSP-seorang lelaki dan seorang perempuan-menggunakan alatan khusus, memastikan kebocoran-bukti sesuai mengikut standard ASME B1.20.1. Alatan dan penyejuk karbida digunakan disebabkan oleh-kecenderungan pengerasan kerja Hastelloy B2, dengan suapan dan kelajuan dioptimumkan untuk mengelakkan kehausan alatan dan kesesakan permukaan. Langkah ini penting untuk keutuhan fungsi, kerana penjalinan yang tidak betul boleh menjejaskan pengedap sambungan dalam-sistem tekanan tinggi.
Pemeriksaan dan Pengujian
Pemeriksaan kualiti menyeluruh dilakukan untuk mengesahkan pematuhan siku dengan spesifikasi dan ketiadaan kecacatan. Pemeriksaan visual dan dimensi mengesahkan geometri dan kemasan permukaan, manakala ujian tidak{1}}musnah seperti ultrasonik atau penembus pewarna mengesan kecacatan atau keretakan dalaman.
Ujian tekanan hidrostatik pada sehingga 1.5 kali tekanan terkadar memastikan rintangan kebocoran, dan ujian kakisan mungkin mensimulasikan persekitaran perkhidmatan untuk mengesahkan prestasi. Pensijilan bahan termasuk analisis kimia dan pengesahan sifat mekanikal, seperti ujian tegangan dan kekerasan, untuk memenuhi keperluan ASTM. Protokol yang ketat ini menjamin kebolehpercayaan, dengan kadar penolakan diminimumkan melalui kawalan proses.
Kemasan dan Pembungkusan Akhir
Siku menerima rawatan permukaan dan dibungkus untuk melindungi daripada kerosakan semasa transit dan penyimpanan. Pempasifan atau penjerukan menghilangkan sebarang skala atau oksida, meningkatkan rintangan kakisan, diikuti dengan salutan pilihan seperti minyak untuk perlindungan sementara.
Penandaan termasuk gred aloi, saiz, penarafan tekanan dan nombor haba untuk kebolehkesanan. Pembungkusan dalam peti kayu atau kotak menghalang pencemaran, memastikan produk tiba sedia untuk dipasang. Langkah terakhir ini mengekalkan standard kualiti sepanjang rantaian bekalan.
Kesimpulan
Parameter ini, yang diperoleh daripada garis panduan yang ditetapkan, memastikan penghasilan siku jalanan -percuma Hastelloy B2 90 dengan ciri prestasi unggul.
Petikan Utama
https://www.adcoforgefittings.com/hastelloy-b2-pelengkapan-paip-astm-b366/
https://www.dineshindustries.com/hastelloy-b2-forged-fittings/
https://www.gurugautamsteels.com/hastelloy-b2-buttweld-fittings.html
https://creativepiping.com/hastelloy/b2-palsu-fittings-manufacturers/
http://specialmetals.ir/images/technical_info/Total/hastelloys.pdf
https://www.hpalloy.com/Alloys/descriptions/HASTELLOYB_2.aspx
https://buntyllc.com/hastelloy-types/
https://haynesintl.com/wp-content/uploads/2024/08/Fabrication-dan-Kimpalan-Brochure.pdf
https://creativepiping.com/forged-paip-pelengkapan-pembuatan-proses-langkah-demi-langkah/
https://bullionpipe.com/bagaimana-pemasangan-paip-dipalsukan-dibuat/
https://www.donghuancast.com/malleable-iron/wrought-fittings-manufacturing-process.html
https://creativepiping.com/forged-paip-pelengkapan-pembuatan-proses-langkah-demi-langkah/
https://www.donghuancast.com/malleable-iron/wrought-fittings-manufacturing-process.html


