

Paip ERW (Electric Resistance Welded) dibuat dengan-sejuk membentuk jalur keluli rata menjadi bentuk silinder dan mengimpal bahagian tepi bersama-sama menggunakan rintangan elektrik. Paip SMLS (Seamless) dibuat dengan menusuk bilet pepejal dan melukis atau menggulungnya ke dalam tiub berongga tanpa sebarang kimpalan.
Paip ERW lebih jimat-dan tersedia dalam diameter yang lebih besar dengan kawalan ketebalan dinding yang lebih ketat, menjadikannya sesuai untuk aplikasi struktur, air dan tekanan rendah-hingga-sederhana. Paip SMLS tidak mempunyai jahitan kimpalan, penarafan tekanan yang lebih tinggi dan rintangan kakisan yang unggul pada kawasan jahitan, menjadikannya pilihan wajib untuk aplikasi perkhidmatan-tekanan tinggi,-tinggi dan kritikal.
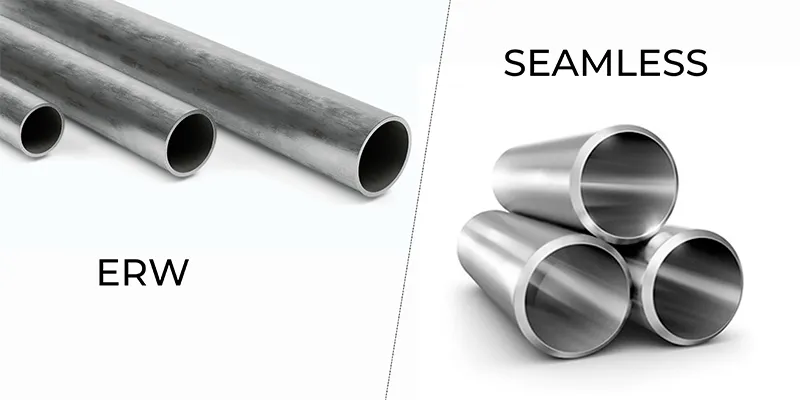
Paip keluliadalah salah satu komponen paling asas dalam industri moden. Ia membawa air, minyak, gas, bahan kimia dan wap merentasi beribu-ribu kilometer saluran paip dan sistem proses. Dua kaedah pembuatan mendominasi pasaran: Kimpalan Rintangan Elektrik (ERW) dan Seamless (SMLS). Memilih jenis yang salah boleh mengakibatkan kegagalan pramatang, insiden keselamatan atau perbelanjaan yang tidak perlu. Artikel ini menyediakan perbandingan yang menyeluruh,-didorong data untuk membantu jurutera, pengurus perolehan dan pemilik projek membuat pilihan yang tepat.
Bagaimana Paip ERW Dibuat
Proses Pengilangan ERW
Paip ERW bermula sebagai jalur keluli rata (skelp atau gegelung) yang tidak bergelung, diratakan dan dimasukkan ke dalam kilang pembentuk. Jalur itu secara beransur-ansur dibentuk menjadi silinder bulat melalui satu siri penyangga penggelek. Tepi jalur yang terbentuk kemudiannya dipanaskan untuk menempa-suhu kimpalan (kira-kira 1300-1400 darjah C) oleh rintangan elektrik (bersentuhan dengan elektrod kuprum) atau-aruhan frekuensi tinggi, dan ditekan bersama di bawah tekanan tinggi untuk membentuk kimpalan keadaan pepejal.
Langkah Proses ERW (mengikut tertib):(1) Steel coil uncoiling and leveling >> (2) Strip edge trimming and cleaning >> (3) Roll forming: V-shape to U-shape to O-shape (round) >> (4) Edge heating by high-frequency induction (HF-ERW) or low-frequency contact (LF-ERW) >>(5) Kimpalan tekanan penempaan:
edges squeezed together at 1300-1400 deg C >> (6) Internal and external weld bead removal (scarfing/trimming) >> (7) Sizing and straightening >> (8) Non-destructive testing (UT/RT of weld seam) >>(9) Memotong mengikut panjang dan pemeriksaan
Jenis Paip ERW
|
Jenis ERW |
Singkatan |
Kekerapan |
Julat Saiz Biasa |
Ciri Utama |
|
ERW Frekuensi-Tinggi |
HF-RW |
200-500 kHz |
NPS 1/2 hingga NPS 24 |
Paling biasa hari ini; haba sempit-zon terjejas (HAZ) |
|
ERW Kekerapan-Rendah |
LF-RW |
50-60 Hz |
NPS 1/2 hingga NPS 12 |
Kaedah warisan; HAZ yang lebih luas, sebahagian besarnya digantikan oleh HF-ERW |
|
SAW membujur (Arka Terendam) |
LSAW |
N/A (kimpalan arka) |
NPS 16 hingga NPS 60+ |
Bukan ERW semata-mata tetapi menggunakan-plat-yang serupa dengan-pendekatan paip; jahitan membujur tunggal |
|
Spiral SAW |
SSAW / HSAW |
N/A (kimpalan arka) |
NPS 16 hingga NPS 100+ |
Jahitan lingkaran; geometri kimpalan berbeza tetapi -asal plat rata yang sama |
|
Kimpalan Denyar Elektrik |
EFW |
N/A (kimpalan kilat) |
NPS 6 hingga NPS 48 |
Pendahulu ERW; sebahagian besarnya usang; terhad kepada kod tertentu |
Kelebihan Utama Paip ERW
Kos-berkesan: Paip ERW adalah 15-35% lebih murah daripada paip lancar dengan saiz dan gred yang sama kerana pembuatan yang lebih ringkas dan kelajuan pengeluaran yang lebih tinggi.
Toleransi ketebalan dinding yang ketat: Jalur gulung-sejuk memberikan ketebalan dinding yang lebih konsisten daripada-bilet gulung-panas yang berasaskan lancar.
Kemasan permukaan licin: Permukaan luar paip ERW biasanya lebih licin daripada lancar, yang berfaedah untuk mengecat dan menyalut.
Diameter lebih besar tersedia: ERW boleh menghasilkan NPS 24 (603mm OD) daripada gegelung, manakala lancar di atas NPS 16 terhad kepada lebih sedikit kilang di seluruh dunia.
Penghantaran lebih pantas: Kilang ERW mempunyai kelajuan pengeluaran yang lebih tinggi (sehingga 100 m/min), membolehkan masa pendahuluan yang lebih pendek.
Had Utama Paip ERW
Jahitan Kimpalan:Jahitan kimpalan adalah kelemahan yang wujud pada paip ERW. Walaupun HF-ERW moden menghasilkan-kimpalan berkualiti tinggi, jahitan kekal sebagai tapak yang berpotensi untuk: (1) kecacatan kimpalan (kekurangan gabungan, keliangan, kemasukan); (2) kakisan keutamaan pada jahitan kimpalan; (3) kekuatan keletihan yang lebih rendah pada zon kimpalan; (4) kepekatan tegasan di bawah beban kitaran.
Kerentanan jahitan kimpal: HAZ mempunyai struktur mikro dan sifat kakisan yang berbeza daripada logam asas.
Had tekanan: ERW biasanya terhad kepada perkhidmatan tekanan Kelas 300-600; tidak sesuai untuk tekanan yang melampau.
Had suhu: Jahitan kimpalan mungkin merosot pada suhu tinggi disebabkan pertumbuhan butiran HAZ.
Sekatan kod: Sesetengah kod melarang ERW untuk perkhidmatan kritikal tertentu (cth, perkhidmatan masam API 5L PSL-2/PSL-3 mungkin memerlukan lancar).
Bagaimana Paip SMLS Dibuat
Proses Pengilangan Yang Lancar
Paip lancar dihasilkan daripada bilet keluli bulat pepejal. Bilet dipanaskan kepada kira-kira 1200-1280 darjah C dalam relau berputar, kemudian ditebuk oleh mandrel untuk membentuk cangkerang berongga. Cangkerang ini dipanjangkan dan dikurangkan dalam ketebalan dinding melalui satu siri operasi menggelek (kilang palam mannesmann, kilang mandrel, atau bangku tolak). Tiub yang terhasil kemudiannya dipanaskan semula, dikecilkan kepada dimensi akhir pada kilang saiz atau kilang pengurangan regangan, dan disejukkan.
Langkah Proses SMLS (mengikut urutan):(1) Solid round billet inspection and heating (1200-1280 deg C) >> (2) Piercing: billet pierced by rotating rolls + fixed mandrel to form hollow shell >> (3) Elongation: hollow shell elongated and wall reduced (plug mill or mandrel mill) >> (4) Reheating (for further reduction) >> (5) Sizing / stretch-reducing to final OD and wall thickness >> (6) Cooling on cooling bed >> (7) Heat treatment (normalizing, annealing, or quench + temper as required) >> (8) Straightening, cutting, and inspection >> (9) Non-destructive testing (UT body + ends) >>(10) Ujian hidrostatik dan pemeriksaan akhir
Kaedah Pengeluaran Yang Lancar
|
Kaedah |
Juga Dikenali Sebagai |
Julat Saiz Biasa |
Ciri Utama |
|
Kilang Palam Mannesmann |
Kilang palam bergolek |
NPS 4 hingga NPS 16, dinding 4-60mm |
Kaedah tradisional; julat ketebalan dinding tinggi |
|
Kilang Mandrel |
Kilang mandrel berterusan |
NPS 1 hingga NPS 7-5/8, dinding 3-25mm |
Kelajuan tinggi (sehingga 1.2 m/s); biasa untuk OCTG |
|
Kilang Pilger |
Ziarah sejuk |
NPS 1/2 hingga NPS 10, dinding 1-40mm |
Sejuk-berfungsi; permukaan dan toleransi yang sangat baik |
|
Penyemperitan |
Penyemperitan panas |
NPS 2 hingga NPS 12, dinding 2-50mm |
Digunakan untuk aloi nikel dan logam khusus |
|
Assel / Tiga-Guling |
Tiga-menindik + bergolek |
NPS 2 hingga NPS 8, dinding 5-60mm |
Pakar dinding berat; penumpuan yang lebih baik |
|
Ditarik Atas Mandrel (DOM) |
Lukisan sejuk |
NPS 1/2 hingga NPS 6, dinding 1-12mm |
Toleransi ketepatan; digunakan untuk hidraulik/mekanikal |
Kelebihan Utama Paip SMLS
Tiada jahitan kimpalan: Menghapuskan semua-kecacatan berkaitan kimpalan, HAZ dan kakisan keutamaan pada jahitan.
Penarafan tekanan yang lebih tinggi: Ketebalan dinding yang seragam dan ketiadaan jahitan membolehkan tekanan kerja yang lebih tinggi.
Prestasi suhu tinggi-tinggi: Tiada pertumbuhan butiran HAZ atau degradasi kimpalan pada suhu tinggi.
Rintangan keletihan yang lebih baik: Tiada kepekatan tegasan pada jahitan; sifat bahan seragam di sekeliling lilitan.
Penerimaan kod: Diterima untuk semua kelas perkhidmatan, termasuk yang paling kritikal (nuklear, petrokimia, gas masam).
Had Utama Paip SMLS
Kos yang lebih tinggi: 15-40% lebih mahal daripada paip ERW yang setara kerana pembuatan yang lebih kompleks.
Had saiz: Paip lancar di atas NPS 16-24 dihasilkan oleh lebih sedikit kilang di seluruh dunia; ketersediaan dan masa memimpin boleh menjadi isu.
Variasi ketebalan dinding: Paip lancar-tergulung panas mempunyai toleransi ketebalan dinding yang lebih luas daripada ERW (biasanya +/-12.5% vs +/-10%).
Kemasan permukaan: Paip lancar biasanya mempunyai permukaan luar yang lebih kasar (panas-terbentuk) daripada ERW, yang mungkin memerlukan pemesinan atau pengisaran untuk aplikasi kritikal.
ERW vs SMLS: Perbandingan Teknikal Komprehensif
|
Parameter |
Paip ERW |
Paip SMLS |
|
Kaedah Pembuatan |
Jalur rata digulung dan tepi dikimpal dengan rintangan elektrik |
Bilet pepejal ditebuk dan dipanjangkan ke dalam tiub berongga |
|
Jahitan Kimpalan |
Ya (jahitan kimpalan membujur) |
Tidak (sepenuhnya lancar) |
|
Bahan Mentah |
Panas-gelek atau sejuk-gegelung keluli tergelek/jalur |
bilet keluli bulat pepejal |
|
Julat Saiz (Keluli Karbon) |
NPS 1/2 hingga NPS 24 (OD 21-610mm) |
NPS 1/8 hingga NPS 24-36 (OD 10-914mm) |
|
Julat Saiz (Stainless/Nikel) |
NPS 1/2 hingga NPS 24 (terhad oleh lebar gegelung) |
NPS 1/8 hingga NPS 24-30 (terhad oleh kapasiti kilang) |
|
Julat Ketebalan Dinding |
0.8mm hingga 20mm (biasanya) |
1.0mm hingga 60mm+ (bergantung kepada kaedah) |
|
Toleransi Ketebalan Dinding |
+/- 10% (ketat, daripada gegelung) |
+/- 12.5% (lebih luas, daripada bilet) |
|
Toleransi OD |
+/- 1% (baik, dari kilang saiz) |
+/- 1% hingga +/- 12.5% (berbeza mengikut standard) |
|
Panjang (Rawak Tunggal) |
5-7m (16-24 kaki) |
5-7m (16-24 kaki) |
|
Panjang (Rawak Ganda) |
9-12m (30-40 kaki) |
9-12m (30-40 kaki) |
|
Panjang (Tersuai) |
Sehingga 18m untuk ERW (gegelung-disuap) |
Terhad kepada panjang kilang (biasanya maks 12-14m) |
|
Kemasan Permukaan (ID) |
Licin (manik kimpalan dikeluarkan dengan selendang) |
Pembolehubah (panas-terbentuk); mungkin lebih kasar |
|
Kemasan Permukaan (OD) |
Licin (sejuk-terbentuk daripada jalur) |
Lebih kasar (panas-terbentuk); mungkin mempunyai tanda kilang |
|
Penilaian Tekanan |
Sederhana (terhad oleh jahitan kimpalan) |
Tinggi (terhad oleh ketebalan dinding sahaja) |
|
Julat Suhu |
Sehingga 400 darjah C (keluli karbon) |
Sehingga 650 darjah C+ (bergantung pada gred) |
|
Rintangan Kakisan |
Baik, tetapi jahitan kimpalan mungkin tapak kakisan keutamaan |
Seragam di sekeliling lilitan; tiada tapak keutamaan |
|
Kekuatan Keletihan |
Sederhana (kepekatan tegasan pada jahitan kimpalan) |
Tinggi (sifat bahan seragam) |
|
Perkhidmatan Kitaran |
Mencukupi untuk kitaran sederhana |
Cemerlang untuk perkhidmatan kitaran yang teruk |
|
NDE bagi Weld |
UT/RT jahitan membujur diperlukan |
Tiada kimpalan untuk diperiksa; badan UT/ET |
|
Kelajuan Pengeluaran |
Tinggi (sehingga 100 m/min untuk HF-ERW) |
Rendah (0.5-2 m/min untuk kilang palam) |
|
Masa Utama |
2-6 minggu (stok tersedia) |
4-12 minggu (bergantung pada saiz dan gred) |
|
Kos Relatif (setiap meter) |
1.0x (garis dasar) |
1.15-1.40x (15-40% premium) |
|
Kod Utama |
API 5L, ASTM A53, A135, A672, A671, A139 |
ASTM A106, A312, A213, A519, API 5L, A333 |
Gred dan Piawaian Bahan Berkenaan
Gred Keluli Karbon
|
Gred |
Spesifikasi |
ERW Tersedia |
SMLS Tersedia |
Aplikasi Utama |
|
ASTM A53 Gr. B |
ASTM A53 |
Ya (Jenis E) |
Ya (Jenis S) |
Tujuan am, struktur, mekanikal |
|
ASTM A106 Gr. B |
ASTM A106 |
Tidak |
ya |
Perkhidmatan suhu tinggi-(sehingga 425 darjah C) |
|
API 5L Gr. B |
API 5L |
ya |
ya |
Penghantaran minyak dan gas |
|
API 5L X42-X80 |
API 5L PSL1/2 |
Ya (X42-X70) |
Ya (X42-X80) |
Penghantaran gas/minyak bertekanan tinggi-tinggi |
|
ASTM A333 Gr. 6 |
ASTM A333 |
ya |
ya |
Perkhidmatan suhu-rendah (hingga -45 darjah C) |
|
ASTM A335 P1/P5/P9/P11/P22/P91 |
ASTM A335 |
Tidak |
ya |
Paip-suhu tinggi/ dandang |
|
ASTM A135 Gr. A/B |
ASTM A135 |
ya |
Tidak |
ERW sahaja; paip dikimpal-peleburan{1}}elektrik |
|
ASTM A672 (pelbagai) |
ASTM A672 |
ya |
Tidak |
ERW sahaja; perkhidmatan tekanan tinggi- |
Gred Keluli Tahan Karat
|
Gred |
UNS |
Spesifikasi |
ERW Tersedia |
SMLS Tersedia |
|
TP304/304L |
S30400/S30403 |
ASTM A312/A312M |
Ya (A312, A249) |
Ya (A312, A213) |
|
TP316/316L |
S31600/S31603 |
ASTM A312/A312M |
Ya (A312, A249) |
Ya (A312, A213) |
|
TP316Ti |
S31635 |
ASTM A312/A312M |
ya |
ya |
|
TP317/317L |
S31700/S31703 |
ASTM A312/A312M |
Terhad |
ya |
|
TP321/321H |
S32100/S32109 |
ASTM A312/A312M |
ya |
ya |
|
TP347/347H |
S34700/S34709 |
ASTM A312/A312M |
Terhad |
ya |
|
TP310S |
S31008 |
ASTM A312/A312M |
Terhad |
ya |
|
2205 Dupleks |
S31803 |
ASTM A789/A790 |
Terhad |
ya |
|
2507 Super Dupleks |
S32750 |
ASTM A789/A790 |
Jarang-jarang |
ya |
|
Hastelloy C-276 |
N10276 |
ASTM B622 |
Tidak |
ya |
|
Inconel 625 |
N06625 |
ASTM B444/B704 |
Terhad |
ya |
|
Incoloy 800H/800HT |
N08810/N08811 |
ASTM B407/B514 |
Terhad |
ya |
ERW tersedia secara meluas untuk keluli karbon biasa dan gred tahan karat austenit (304/316). Untuk aloi-berprestasi tinggi (dupleks, super dupleks, aloi nikel) dan gred suhu tinggi-terkhusus, lancar ialah kaedah pengeluaran dominan atau satu-satunya. Jika gred bahan hanya tersedia dengan lancar, pemilihan sudah dibuat.
Penilaian Tekanan dan Pertimbangan Ketebalan Dinding

Asas Pengiraan Tekanan
Tekanan reka bentuk paip dikira menggunakan formula Barlow (untuk dinding-nipis) atau persamaan Lamé (untuk dinding-tebal). Faktor kecekapan sambungan kimpalan (E) adalah berbeza untuk ERW dan SMLS:
Formula Barlow (ASME B31.3):P = (2 x S x E x t) / (D - 2 x t) x F
Di mana: P=tekanan reka bentuk (bar), S=tegasan dibenarkan (MPa), E=faktor kecekapan sambungan, t=ketebalan dinding (mm), D=diameter luar (mm), F=faktor reka bentuk (0.4-0.72 setiap kod).
E=1.0 untuk SMLS; E=0.85 untuk ERW (standard), E=1.0 untuk ERW dengan NDE tambahan.
|
Jenis Sendi |
Kecekapan Bersama (E) |
Rujukan Kod |
Kesan pada Tekanan |
|
SMLS (tidak lancar) |
E = 1.0 |
ASME B31.3 Jadual 302.3.4 |
Tekanan reka bentuk penuh (garis dasar) |
|
ERW (standard) |
E = 0.85 |
ASME B31.3 Jadual 302.3.4 |
15% pengurangan tekanan berbanding SMLS |
|
ERW (dengan RT penuh) |
E = 1.0 |
ASME B31.3 Jadual 302.3.4 |
Tekanan penuh dipulihkan (RT diperlukan pada 100% kimpalan) |
|
SAW (standard) |
E = 0.85 |
ASME B31.3 Jadual 302.3.4 |
15% pengurangan tekanan |
|
SAW (dengan RT penuh) |
E = 1.0 |
ASME B31.3 Jadual 302.3.4 |
Tekanan penuh dipulihkan |
|
Punggung Relau-Dikimpal |
E = 0.60 |
ASME B31.3 Jadual 302.3.4 |
Pengurangan tekanan 40% (jarang digunakan) |
Perbandingan Ketebalan Dinding untuk Tekanan Yang Sama
Untuk mencapai tekanan reka bentuk yang sama, paip ERW mesti mempunyai dinding yang lebih tebal daripada paip lancar (apabila E=0.85). Contoh berikut menggambarkan ini:
|
Parameter |
Paip SMLS |
Paip ERW (E=0.85) |
Paip ERW (E=1.0 dengan RT) |
|
Gred |
API 5L Gr. B |
API 5L Gr. B |
API 5L Gr. B |
|
OD |
219.1mm (NPS 8) |
219.1mm (NPS 8) |
219.1mm (NPS 8) |
|
Tekanan Reka Bentuk |
100 bar |
100 bar |
100 bar |
|
Suhu Reka Bentuk |
200 darjah C |
200 darjah C |
200 darjah C |
|
Tekanan yang Dibenarkan (S) |
138 MPa |
138 MPa |
138 MPa |
|
Kecekapan Bersama (E) |
1.0 |
0.85 |
1.0 |
|
Ketebalan Dinding yang Diperlukan |
8.4mm (Sch 40=8.2mm OK) |
9.9mm (Sch 40=8.2mm TIDAK OK, memerlukan Sch 80=12.7mm) |
8.4mm (sama seperti SMLS) |
|
Jadual Sebenar Digunakan |
Sk 40 (8.2mm) |
Sch 80 (12.7mm) atau Sch 40 + RT |
Sch 40 (8.2mm) dengan RT |
|
Berat per Meter |
42.5 kg/m |
64.6 kg/m |
42.5 kg/m + kos RT |
|
Kesan Kos |
Garis dasar (1.0x) |
1.52x setiap meter (dinding lebih tebal + lebih berat) |
1.10x setiap meter (dinding + RT yang sama) |
Ketebalan Dinding dan Kesan Kos untuk ERW lwn SMLS pada Tekanan Reka Bentuk Sama (100 bar, NPS 8, API 5L Gr. B, 200 deg C). Sumber: ASME B31.3-2022, API 5L-2024, pengiraan formula Barlow.
Untuk tekanan reka bentuk yang sama, paip ERW dengan E=0.85 memerlukan dinding 15-18% lebih tebal daripada paip lancar. Ini boleh mendorong ERW ke dalam jadual yang lebih berat seterusnya, menambah 50%+ kepada berat dan kos bahan. Walau bagaimanapun, ERW dengan ujian radiografik (RT) 100% memulihkan E=1.0, menghapuskan penalti dinding. Perlawanan: dinding tebal vs kos RT. Untuk kuantiti paip tekanan sederhana yang banyak, ERW dengan RT mungkin lebih menjimatkan.
Prestasi Kakisan
Kakisan Jahitan Kimpalan dalam Paip ERW
Jahitan kimpalan dalam paip ERW mempunyai haba-zon terjejas (HAZ) di mana struktur mikro berbeza daripada logam asas. Dalam keluli karbon, HAZ mungkin mempunyai kekerasan yang lebih tinggi dan tegasan baki, menjadikannya mudah terdedah kepada:
Hakisan keutamaan: Jahitan kimpalan menghakis lebih cepat daripada logam asas dalam persekitaran yang menghakis.
Keretakan tegasan sulfida (SSC): Dalam persekitaran H2S, HAZ yang lebih keras lebih mudah terdedah kepada SSC.
Retak akibat hidrogen-(HIC): Jahitan kimpalan memerangkap lebih banyak hidrogen semasa mengimpal, meningkatkan risiko HIC.
Keretakan kakisan tegasan (SCC): Tegasan sisa daripada kimpalan tertumpu pada jahitan.
|
Persekitaran Perkhidmatan |
Tahap Risiko ERW |
Tahap Risiko SMLS |
Syor |
|
Air boleh diminum / Air api |
Rendah (tidak-menghakis) |
rendah |
ERW boleh diterima; lebih jimat |
|
Minyak/gas tidak menghakis-(manis) |
rendah |
rendah |
ERW boleh diterima; digunakan secara meluas |
|
Minyak/gas yang mengandungi CO2 (manis). |
Sederhana (keutamaan kakisan pada jahitan) |
rendah |
ERW boleh diterima dengan perencatan; SMLS untuk-jangka panjang |
|
H2S-mengandungi gas/minyak (masam). |
Tinggi (SSC/HIC pada jahitan kimpalan) |
Rendah (jika NACE-patuh) |
SMLS diutamakan; ERW hanya jika PSL-2/3 dan NACE diuji |
|
Air laut / air payau |
Sederhana-Tinggi (pitting di jahitan) |
Sederhana (pitting seragam) |
SMLS diutamakan untuk 316L; ERW boleh diterima dengan salutan |
|
Pemprosesan kimia (HCl, H2SO4) |
Tinggi (serangan kimpalan keutamaan) |
Sederhana (kakisan seragam) |
SMLS wajib; gunakan aloi nikel |
|
Stim-suhu tinggi (400-600 darjah C) |
Sederhana (pertumbuhan bijirin HAZ) |
rendah |
SMLS diutamakan; ERW mungkin mempunyai masalah rayapan pada jahitan |
|
Perkhidmatan cryogenic (di bawah -46 darjah C) |
Sederhana (risiko patah rapuh pada jahitan) |
rendah |
SMLS diutamakan; ERW hanya jika kesan sepenuhnya-diuji |
|
Kitaran haba/mekanikal |
Tinggi (keletihan pada jahitan) |
rendah |
SMLS wajib untuk kitaran teruk |
Kakisan dan Penilaian Risiko Alam Sekitar untuk Paip ERW lwn SMLS. Sumber: NACE SP0472-2023, keperluan API 5L-2024 PSL, NACE MR0175/ISO 15156-2023, ASME B31.3-2022.
Pertimbangan Perkhidmatan Masam (H2S).
Untuk saluran paip yang membawa gas masam atau minyak masam (mengandungi H2S), API 5L mentakrifkan Tahap Spesifikasi Produk (PSL) yang mengenakan keperluan ujian tambahan:
|
Tahap API 5L PSL |
Keperluan ERW |
Keperluan SMLS |
Perbezaan Utama |
|
PSL 1 |
Standard (kimpalan UT) |
Standard (badan UT) |
Ujian tambahan minimum; ERW boleh diterima |
|
PSL 2 |
Ujian hentaman Charpy + DWTT pada kimpalan + ujian HIC |
Ujian hentaman Charpy + DWTT |
Kimpalan ERW mesti lulus impak tambahan dan ujian DWTT |
|
PSL 3 |
Semua PSL 2 + kebolehkesanan UT individu |
Semua PSL 2 + kebolehkesanan UT individu |
Kedua-dua jenis mempunyai keperluan yang ketat |
|
Perkhidmatan Masam (PSL 2/3) |
Ujian HIC/SSC pada jahitan kimpalan wajib |
Ujian HIC/SSC pada badan wajib |
Jahitan ERW menambah risiko HIC/SSC; lebih berkemungkinan gagal dalam ujian |
Keperluan API 5L PSL untuk ERW lwn SMLS dalam Perkhidmatan Masam. Sumber: API 5L-2024, Klausa 9 (keperluan PSL), Lampiran H (perkhidmatan masam).
Nota Kritikal mengenai ERW dalam Perkhidmatan Masam:Perkhidmatan masam API 5L PSL-2 memerlukan paip ERW untuk lulus ujian HIC dan SSC khususnya pada jahitan kimpalan dan HAZ. Kadar kegagalan paip ERW dalam ujian HIC adalah jauh lebih tinggi daripada paip lancar kerana jahitan kimpalan memerangkap hidrogen dan mempunyai kekerasan yang lebih tinggi. Untuk perkhidmatan masam kritikal, banyak pengendali menentukan paip lancar sebagai dasar.
Aplikasi-Syor Khusus
|
Permohonan |
Jenis Disyorkan |
Gred Biasa |
Kod/Standard |
Rasional |
|
Penghantaran minyak/gas (manis) |
ERW atau SMLS |
API 5L Gr.B, X52-X70 |
API 5L, ASME B31.4/8 |
Kedua-duanya diterima; ERW lebih menjimatkan untuk-diameter besar |
|
Penghantaran minyak/gas (masam, H2S) |
SMLS (diutamakan) |
API 5L Gr.B/X52 PSL-2/3 |
API 5L, NACE MR0175 |
SMLS menghapuskan risiko jahitan kimpalan SSC/HIC |
|
Penghantaran / pengagihan air |
ERW (diutamakan) |
API 5L Gr.B, A53 Gr.B |
AWWA D100, ASME B31.1 |
ERW kos-berkesan untuk-air tekanan rendah |
|
Perlindungan kebakaran / pemercik |
ERW |
A53 Gr.B, A135 Gr.B |
NFPA 13/14, ASTM A135 |
Piawaian ERW untuk sistem air api |
|
Struktur / cerucuk |
ERW (diutamakan) |
A53 Gr.B, A500 Gr.C |
AISC, ASTM A53/A500 |
ERW menjimatkan untuk paip struktur |
|
Proses paip (umum) |
Kedua-duanya; SMLS untuk kritikal |
A106 Gr.B, A312 TP304/316 |
ASME B31.3 |
SMLS untuk tekanan tinggi/karat; ERW untuk utiliti |
|
Stim-suhu tinggi (400-650 darjah C) |
SMLS (wajib) |
A335 P11, P22, P91 |
ASME B31.1, B31.3 |
SMLS menghilangkan rayapan jahitan pada suhu tinggi |
|
Dandang / loji kuasa |
SMLS (wajib) |
A335 P91/P92, A213 T91/T92 |
ASME B31.1, BPVC I |
Kualiti jahitan kritikal pada 500-620 darjah C |
|
Proses penapisan (menghakis) |
SMLS (diutamakan) |
A312 TP316L, B622 C-276 |
ASME B31.3, NACE |
Hilangkan kakisan keutamaan jahitan kimpalan |
|
Pemprosesan kimia |
SMLS (wajib untuk menghakis) |
A312/A213 TP316L, A789 2205 |
ASME B31.3 |
SMLS untuk perkhidmatan asid/kaustik |
|
Luar pesisir / dasar laut |
SMLS (diutamakan) |
API 5L X65 PSL-2, A312 316L |
API 5L, DNV-OS-F101 |
SMLS untuk rintangan keletihan dan perkhidmatan masam |
|
Suhu kriogenik-rendah |
SMLS (diutamakan) |
A333 Gr.6, A312 304L |
ASME B31.3 |
Ujian kesan pada jahitan kimpalan adalah penting untuk ERW |
|
Hidraulik / pneumatik |
DOM SMLS (diutamakan) |
A519 1026/4140 |
SAE J524, ASTM A519 |
ID Ketepatan diperlukan; DOM yang lancar diutamakan |
|
Farmaseutikal / kebersihan |
SMLS (wajib) |
A269 TP316L, A270 |
ASME BPE, ASTM A269 |
Tiada jahitan kimpalan; orbital-pelengkapan dikimpal |
Aplikasi-Syor Khusus untuk Paip ERW lwn SMLS. Sumber: ASME B31.1/3-2022, API 5L-2024, NACE MR0175/ISO 15156, DNV-OS-F101, NFPA 13-2025, amalan industri.
Perbandingan Kos

Kos Bahan Mengikut Gred dan Saiz
|
Gred |
Saiz (NPS) |
Harga ERW (USD/m) |
Harga SMLS (USD/m) |
SMLS Premium |
Syor |
|
A53 Gr.B (Karbon) |
NPS 6, Sk 40 |
$18-25 |
$22-32 |
+15-30% |
ERW untuk utiliti; SMLS untuk proses |
|
A53 Gr.B (Karbon) |
NPS 12, Sk 40 |
$35-50 |
$42-60 |
+15-35% |
ERW menjimatkan; SMLS untuk tekanan |
|
API 5L Gr.B |
NPS 8, Sk 40 |
$25-35 |
$30-42 |
+15-25% |
Standard ERW untuk minyak/gas |
|
API 5L X52 |
NPS 12, Sk 40 |
$40-55 |
$48-68 |
+15-30% |
ERW digunakan secara meluas dalam saluran paip |
|
API 5L X65 PSL-2 |
NPS 16, WT 12mm |
$80-110 |
$100-140 |
+15-35% |
ERW tersedia; SMLS untuk masam |
|
A312 TP304L (SS) |
NPS 4, Sch 10S |
$45-65 |
$55-80 |
+15-30% |
ERW boleh diterima untuk tekanan rendah |
|
A312 TP316L (SS) |
NPS 6, Sk 40 |
$85-120 |
$100-145 |
+15-30% |
SMLS lebih disukai untuk menghakis |
|
A789 S31803 (Dupleks) |
NPS 4, Sch 10S |
$120-170 |
$140-200 |
+15-25% |
SMLS diutamakan; ERW terhad |
|
B622 N10276 (C-276) |
NPS 3, Sch 10S |
T/A (tidak tersedia ERW) |
$550-800 |
N/A |
SMLS sahaja |
Perbandingan Kos Bahan (Harga Pasaran 2025-2026, Asia SE / FOB Timur Tengah). Sumber: Data perolehan Jinie Technology, data harga keluli antarabangsa MEPS, anggaran industri. Nota: Harga berbeza dengan ketara mengikut wilayah, kuantiti pesanan dan keadaan pasaran.
Jumlah Pertimbangan Kos Dipasang
Kos bahan hanyalah sebahagian daripada persamaan. Jumlah kos pemasangan termasuk paip, kimpalan, NDE, salutan dan logistik:
|
Komponen Kos |
ERW (NPS 8, Sch 40, Karbon) |
SMLS (NPS 8, Sch 40, Karbon) |
Nota |
|
Bahan paip |
$25-35/m |
$30-42/m |
SMLS +15-25% premium |
|
Buruh kimpalan |
$25-35/bersama |
$30-42/bersama |
Setanding (WPS yang sama untuk gred yang sama) |
|
NDE (kimpalan RT lwn badan UT) |
$15-22/sendi (RT kimpalan) |
$8-14/sendi (UT badan) |
ERW: jahitan RT diperlukan; SMLS: badan UT |
|
Salutan (3LPE/ FBE) |
$8-15/m |
$8-15/m |
Kos yang sama untuk OD yang sama |
|
Logistik (berat) |
42.5 kg/m (Sc 40) |
42.5 kg/m (Sc 40) |
Sama untuk jadual yang sama |
|
Jumlah setiap meter (dipasang) |
$75-105/m |
$80-115/m |
SMLS +5-10% jumlah dipasang |
|
Jumlah setiap meter (jika ERW memerlukan Sch 80) |
$90-130/m (paip lebih berat) |
$80-115/m |
ERW Sch 80 menafikan kelebihan kos |
Jumlah Perbandingan Kos Dipasang (NPS 8, Keluli Karbon, saluran paip 100m, harga 2025-2026). Sumber: Anggaran kontraktor, penanda aras industri, data projek Jinie Technology.
Untuk perkhidmatan-tekanan sederhana, tidak-menghakis: jumlah kos pemasangan paip ERW ialah 5-15% lebih rendah daripada lancar. Untuk perkhidmatan tekanan tinggi yang memerlukan dinding tebal: ERW mungkin kehilangan kelebihan kosnya kerana dinding tebal menambah berat dan kos bahan. Titik pulang modal di mana SMLS menjadi lebih menjimatkan biasanya sekitar Kelas 300-600 bergantung pada saiz.
Soalan Lazim (FAQ)
S1: Adakah paip ERW selamat untuk-aplikasi tekanan tinggi?
Paip ERW boleh digunakan untuk aplikasi tekanan tinggi-sederhana (sehingga Kelas 600) apabila dihasilkan kepada API 5L PSL-2 atau ASTM A672 dengan NDE penuh. Walau bagaimanapun, untuk Kelas 900 dan ke atas, paip lancar biasanya diutamakan atau diperlukan. Jahitan kimpalan menjadi faktor pengehad pada tekanan yang sangat tinggi kerana ia mengurangkan faktor kecekapan sambungan daripada 1.0 kepada 0.85, memerlukan dinding yang lebih berat.
S2: Bolehkah paip ERW digunakan dalam perkhidmatan masam (H2S)?
Ya, tetapi dengan syarat. API 5L PSL-2 paip ERW mesti lulus ujian HIC dan SSC khususnya pada jahitan kimpalan dan HAZ. Ramai pengendali lebih suka lancar untuk perkhidmatan masam kerana jahitan kimpalan sememangnya lebih mudah terdedah kepada keretakan berkaitan hidrogen. Untuk perkhidmatan masam kritikal (H2S melebihi 2% mol, tekanan tinggi), lancar adalah pilihan standard.
S3: Mengapa paip lancar lebih mahal?
Paip lancar lebih mahal kerana: (1) Proses pembuatan lebih perlahan dan lebih intensif tenaga-(memanaskan bilet pepejal, berbilang pas gelek); (2) Kilang lancar mempunyai daya pengeluaran yang lebih rendah daripada kilang ERW; (3) Toleransi ketebalan dinding lebih luas, memerlukan lebih banyak bahan untuk dinding minimum yang sama; (4) Lebih sedikit kilang di seluruh dunia menghasilkan paip lancar-diameter besar, mengehadkan persaingan bekalan. Premium 15-40% ialah kos untuk menghapuskan jahitan kimpalan.
S4: Apakah diameter maksimum untuk paip lancar?
Paip keluli karbon lancar tersedia secara komersial sehingga NPS 36 (914mm OD), tetapi ketersediaan melebihi NPS 16 (406mm OD) terhad kepada kilang khusus (Vallourec, Tenaris, JFE, dsb.). Masa utama untuk NPS 24-36 lancar boleh menjadi 3-6 bulan. Paip ERW sehingga NPS 24 (610mm OD) tersedia dari banyak kilang di seluruh dunia dengan masa pendahuluan yang lebih singkat.
S5: Adakah jahitan kimpalan dalam paip ERW mengurangkan kekuatannya?
Jahitan kimpalan tidak mengurangkan kekuatan tegangan paip HF-ERW moden (kimpalan ialah-kimpalan tempa keadaan pepejal yang sepadan dengan kekuatan logam asas). Walau bagaimanapun, jahitan kimpalan mengurangkan faktor kecekapan sambungan (E) daripada 1.0 kepada 0.85 dalam ASME B31.3, yang bermaksud pengiraan tekanan reka bentuk menghasilkan tekanan yang dibenarkan yang lebih rendah melainkan kimpalan diradiografi (yang mengembalikan E kepada 1.0). Kebimbangan sebenar bukanlah kekuatan tetapi keletihan, kakisan, dan penyebaran retak pada jahitan.
S6: Bolehkah saya menggunakan paip ERW dengan salutan untuk mengelakkan kakisan jahitan?
ya. Salutan luar (3LPE, FBE, epoksi) dan pelapik dalaman (mortar simen, HDPE) memberikan perlindungan penghalang yang berkesan untuk jahitan kimpalan. Paip ERW bersalut adalah standard untuk saluran paip air, minyak dan gas yang tertimbus. Walau bagaimanapun, kerosakan salutan semasa pengendalian, pemasangan atau operasi boleh mendedahkan jahitan kimpalan, jadi SMLS masih diutamakan untuk perkhidmatan yang paling menghakis.
S7: Apakah NDE yang diperlukan untuk paip ERW vs SMLS?
Paip ERW memerlukan ujian ultrasonik (UT) atau ujian radiografi (RT) jahitan kimpalan membujur mengikut piawaian API 5L atau ASTM. Ujian zarah magnetik tambahan (MT) atau penembus cecair (PT) mungkin diperlukan pada kimpalan. Paip SMLS memerlukan pemeriksaan UT pada badan penuh (bukan hanya jahitan) ditambah UT hujung paip. Kedua-dua jenis memerlukan ujian hidrostatik mengikut piawaian yang berkenaan.
S8: Jenis manakah yang lebih baik untuk aplikasi luar pesisir?
Untuk saluran paip proses luar pesisir dan saluran paip bawah laut, paip lancar biasanya lebih disukai kerana: (1) Rintangan kelesuan yang unggul (tiada jahitan kimpalan untuk memulakan retakan keletihan di bawah beban gelombang); (2) Prestasi yang lebih baik dalam perkhidmatan masam; (3) Penghapusan kakisan keutamaan dalam persekitaran air laut. Paip ERW digunakan di luar pesisir untuk aplikasi struktur, suntikan air, dan paip utiliti di mana kos adalah keutamaan.


