

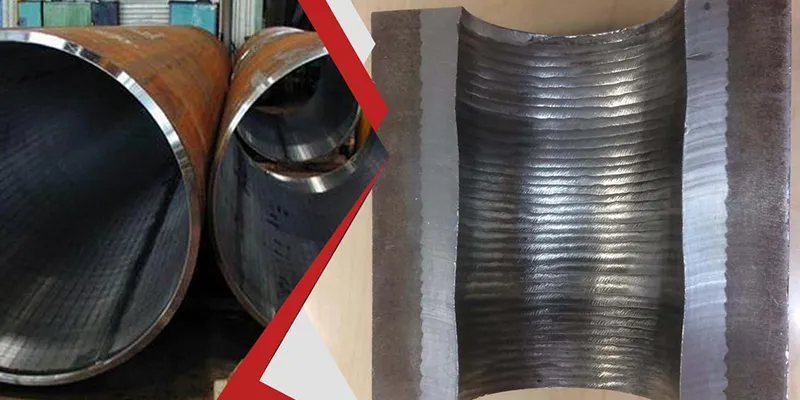
Untuk aplikasi aliran menghakis dalaman - yang mencakupi lebih 80% daripada semua paip perkhidmatan menghakis dalam industri minyak & gas, kimia dan penjanaan kuasa - paip bersalut metalurgi (sandaran keluli karbon + 2-3salut aloi nikel mm) menyampaikan rintangan kakisan yang sama kepada paip aloi nikel pepejal dengan %. Paip aloi nikel pepejal dibenarkan hanya apabila persekitaran luaran juga menghakis, apabila diameter paip sangat kecil (di bawah NPS 2), atau apabila suhu perkhidmatan melebihi 450C.
Skop Panduan ini merangkumi: kaedah pembuatan paip bersalut metalurgi (ikatan gulung panas, ikatan letupan, tindanan kimpalan); perbandingan kos dengan paip aloi nikel pepejal merentas saiz dan aloi biasa; piawaian yang berkenaan (ASTM A264, A265; API 5LD; DNV ST F101); analisis kos kitaran hayat termasuk CAPEX, pemasangan, pemeriksaan dan penyelenggaraan; had pemilihan dan matriks keputusan; dan Soalan Lazim untuk pasukan perolehan.
Apakah Paip Berpakaian?
Clad pipe has a metallurgical bond between the corrosion-resistant alloy (CRA) layer and the carbon steel backing - the two metals are fused at the atomic level. Lined pipe has only a mechanical interference fit. This single difference determines temperature capability (clad: >400C; berbaris:<150C), resistance to disbonding under thermal cycling, and pressure rating - clad pipe is always the choice for safety-critical, high-temperature, or high-pressure corrosive service.
Paip bersalut terdiri daripada dua lapisan yang diikat bersama pada antara muka melalui proses metalurgi: lapisan sandaran luar keluli karbon atau keluli aloi -rendah ("sandaran" atau "logam asas") yang memberikan kekuatan struktur dan pembendungan tekanan, dan lapisan dalam ("salut" atau "logam bersalut") bagi aloi nikel, keluli tahan karat (CR1A) yang tahan terhadap karat (CR1A) yang memberikan rintangan kakisan kepada aloi - yang lain. cecair dalaman. Lapisan pelapisan biasanya 2.0-4.0mm tebal, menyumbang 10-25% daripada jumlah ketebalan dinding. Perbezaan kejuruteraan utama ialah ikatan metalurgi: lapisan pelapis dan logam pelapis dicantumkan melalui resapan atom pada antara muka semasa pembuatan suhu tinggi, mewujudkan struktur butiran berterusan merentasi sempadan. Ikatan ini mempunyai kekuatan ricih melebihi 140 MPa (20,000 psi) bagi setiap keperluan ASTM A264/A265 - lebih tinggi daripada kekuatan ricih kebanyakan keluli karbon itu sendiri.
Paip bergaris, sebaliknya, mempunyai-lengan CRA dinding nipis yang dimasukkan ke dalam paip keluli karbon dan dikembangkan secara mekanikal (secara hidraulik atau dengan babi) untuk menekan-muat pada dinding dalam. TIADA ikatan atom antara pelapik dan sandaran. Di bawah kitaran haba, pelapik dan sandaran mengembang dan mengecut pada kadar yang berbeza kerana keluli karbon (CTE ~12 x 10 K) dan aloi nikel (CTE ~13-14 x 10 K) mempunyai pekali pengembangan haba yang berbeza, mewujudkan jurang antara pelapik dan penyandar. Sepanjang kitaran haba berbilang, jurang ini berkembang, berpotensi menyebabkan keruntuhan pelapik di bawah tekanan berlebihan luaran daripada anulus. Inilah sebabnya mengapa paip bergaris dihadkan kepada suhu sederhana (biasanya di bawah 150C) dan tidak disyorkan untuk aplikasi dengan kitaran haba yang kerap.
|
Ciri |
Paip Berpakaian (Ikatan Metalurgi) |
Paip Bergaris (Kesesuaian Mekanikal) |
|
Jenis Bon |
Metalurgi (ikatan resapan atom) |
Gangguan mekanikal (tekan-pas) |
|
Kekuatan Ricih Antara Muka |
>140 MPa setiap ASTM A265 |
Minimum (geseran sahaja) |
|
Suhu Perkhidmatan Maksimum |
Sehingga 450C |
Lazimnya<150C |
|
Rintangan Berbasikal Terma |
Hebat - tiada ikatan |
- risiko rendah pelapik runtuh |
|
Rintangan Tekanan Luaran |
Penuh (struktur bersepadu) |
Terhad (pelapis terdedah kepada runtuh) |
|
Ketebalan Pelapisan |
1.5-4.0mm biasa |
1.5-3.0mm biasa |
|
Kebolehbaikan |
Boleh dikimpal (standard PWHT) |
Terhad (penggantian lengan aloi diperlukan) |
|
Masa Utama Pembuatan |
14-24 minggu biasa |
8-16 minggu biasa |
|
Kos lwn Aloi Pepejal |
50-65% penjimatan |
60-70% penjimatan |
|
Spesifikasi Standard |
API 5LD, ASTM A264/A265 |
API 5LD (jenis bergaris) |
[Sumber] ASTM A265-12: Spesifikasi Standard untuk Nikel dan Nikel-Plat Keluli Bersalut Aloi Asas; API 5LD-2015: Paip Keluli Bersalut atau Bergaris CRA.
Tiga Kaedah Pengilangan untuk Paip Berpakaian
Paip bersalut dihasilkan dengan tiga kaedah - Ikatan Gulungan Panas (terbaik untuk-diameter besar, pengeluaran-volume tinggi), Ikatan Letupan (terbaik untuk pelapisan tebal atau kelompok kecil) dan Pelapisan Tindanan Kimpalan (terbaik untuk pemasangan, diameter kecil dan-pembaikan pasca pembuatan). Pemilihan kaedah bergantung pada diameter paip, jumlah pengeluaran, dan keperluan ketebalan pelapisan.
Ikatan Gulungan Panas (HRB) - Piawaian Industri untuk Paip Besar
Hot Roll Bonding adalah kaedah yang paling banyak digunakan untuk menghasilkan plat bersalut yang kemudiannya dibentuk menjadi paip bersalut dikimpal (proses UOE atau JCOE). Proses ini bermula dengan dua papak berasingan: papak keluli karbon (biasanya ASTM A516 Gr.70 atau API 5L X65) dan papak aloi nikel (cth, Inconel 625, Aloi 825, atau keluli tahan karat 316L). Permukaan mengawan dibersihkan untuk mengeluarkan semua oksida, kemudian kedua-dua papak dipasang dengan permukaan mengawan bersentuhan dan dimeterai di sekeliling tepi dengan mengimpal untuk mengelakkan pengoksidaan semasa pemanasan.
Pemasangan dipanaskan kepada 1,100-1,250C dan kemudian dipanaskan-digulung ke ketebalan plat bersalut akhir. Pada suhu ini, resapan atom berlaku merentasi antara muka, mewujudkan ikatan metalurgi berterusan. Selepas bergolek, plat bersalut dipotong mengikut saiz, dipanaskan-dirawat mengikut spesifikasi, dan kemudian dibentuk menjadi paip dengan proses UOE (U-tekan, O-tekan, Kembangkan) atau JCOE. Kimpalan membujur dibuat dengan logam pengisi yang sepadan - bahagian belakangnya dikimpal dengan elektrod keluli karbon, dan bahagian pelapisan dikimpal dengan elektrod aloi nikel.
- Mekanisme ikatan: resapan atom pada 1,100-1,250C - struktur butiran berterusan merentas antara muka
- Ketebalan pelapisan biasa: 2.0-4.0mm (dikawal oleh nisbah ketebalan papak)
- Julat diameter paip: NPS 16 hingga NPS 84 (406mm hingga 2,134mm) melalui UOE/JCOE
- Masa utama: 14-20 minggu dari pesanan kepada penghantaran untuk saiz standard
- Jumlah pengeluaran: tinggi (ribuan tan setiap pesanan)
- Pengesahan kualiti: ujian ultrasonik setiap ASTM A578; ujian ricih setiap ASTM A265; ujian bengkok
Ikatan Letupan - untuk Pelapisan Tebal atau Kelompok Kecil
Ikatan letupan menggunakan cas letupan terkawal yang diletupkan di atas plat pelapis, yang diletakkan pada jarak dirian tepat-dari jarak plat asas. Gelombang letupan bergerak merentasi plat pada halaju 2,000-3,000 m/s, mewujudkan perlanggaran halaju tinggi-yang menghasilkan tekanan melebihi 10 GPa (100,000 atmosfera) pada antara muka. Tekanan melampau ini menghilangkan semua oksida permukaan dan memaksa kedua-dua logam bersama dengan begitu pantas sehingga ikatan metalurgi tahap atom terbentuk tanpa mencairkan mana-mana logam.
Antara muka ikatan mempunyai corak beralun ciri di bawah pemeriksaan mikroskopik - antara muka beralun ini meningkatkan luas permukaan terikat sebanyak 30-50% berbanding antara muka rata, memberikan kekuatan ikatan setanding dengan ikatan gulungan panas. Ikatan letupan sesuai untuk pelapisan tebal (3-10mm), gabungan aloi eksotik, dan kelompok pengeluaran kecil yang menyediakan kempen hot-rolling adalah tidak ekonomik.
- Mekanisme ikatan: tinggi-perlanggaran serong halaju (2,000-3,000 m/s) - corak antara muka beralun
- Ketebalan pelapisan biasa: 2.0-10.0mm (boleh menjadi lebih tebal daripada ikatan gulungan panas)
- Saiz plat: terhad kepada kapasiti kemudahan bahan letupan (biasanya sehingga 4m lebar x 12m panjang)
- Masa utama: 8-14 minggu
- Jumlah pengeluaran: kecil hingga sederhana (plat tunggal hingga 500 tan)
Pelapisan Tindanan Kimpalan (GTAW atau PTA) - untuk Kelengkapan dan Diameter Kecil
Pelapisan tindanan kimpalan mendepositkan lapisan aloi nikel terus ke permukaan dalaman paip keluli karbon atau pemasangan menggunakan Kimpalan Arka Tungsten Gas (GTAW/TIG) atau Arka Pemindahan Plasma (PTA). Dawai atau serbuk pengisi aloi nikel dicairkan dan dicantum pada substrat keluli karbon, menghasilkan lapisan bersalut yang diikat secara metalurgi. Cabaran utama dalam tindanan kimpalan ialah pencairan: aloi nikel cair bercampur dengan beberapa keluli karbon di antara muka, yang boleh mengurangkan rintangan kakisan zon cair.
Kawalan proses yang baik mengekalkan pencairan di bawah 5-10% dan laluan pertama diikuti dengan hantaran kedua yang mempunyai pencairan yang boleh diabaikan. Tindanan kimpalan ialah kaedah pilihan untuk: (1) kelengkapan bersalut (siku, tee, pengurang) yang tidak boleh dibuat daripada plat bersalut; (2) paip bersalut berdiameter kecil (NPS 2-14) di mana ikatan gulungan panas adalah tidak ekonomik; (3) pembaikan medan paip salutan yang rosak di mana lapisan salutan telah tercalar atau haus.
- Mekanisme ikatan: kimpalan gabungan - aloi nikel cair dan bercantum pada substrat keluli
- Ketebalan berpakaian biasa: 2.0-5.0mm (dua-minimum lulus untuk lapisan atas pencairan rendah)
- Julat diameter: NPS 2 hingga NPS 48; sesuai untuk kelengkapan dan paip kecil
- Masa utama: 10-16 minggu
- Jumlah pengeluaran: sebarang jumlah (sekeping tunggal hingga ribuan)
- Parameter QA utama: Kandungan Fe<5% in the top cladding pass (prevents dilution-induced corrosion)
Perbandingan Kos
Merentasi semua gred aloi nikel biasa dan saiz paip, paip bersalut (pelapisan 3mm pada keluli karbon) berharga 40-65% kurang daripada paip aloi nikel pepejal. Penjimatan meningkat dengan diameter paip: untuk paip NPS 12 inci, Inconel 625 bersalut adalah lebih kurang $290/kg bersamaan berbanding ~$55/kg bersamaan untuk berpakaian - pengurangan kos bahan melebihi 60%. Kelebihan kos ini adalah pemacu utama untuk penggunaan paip berpakaian dalam industri minyak & gas.
|
Penerangan Paip |
Kos Aloi Pepejal ($/m) |
Kos Paip Berpakaian ($/m) |
Penjimatan ($/m) |
Simpanan (%) |
Simpanan Tahunan (10,000m) |
|
8" SCH 40 Inconel 625 (UNS N06625) |
$2,100 |
$840 |
$1,260 |
60% |
$12,600,000 |
|
10" SCH 40 Inconel 625 |
$3,150 |
$1,260 |
$1,890 |
60% |
$18,900,000 |
|
12" SCH 40 Inconel 625 |
$4,100 |
$1,640 |
$2,460 |
60% |
$24,600,000 |
|
16" SCH 30 Inconel 625 |
$6,200 |
$2,480 |
$3,720 |
60% |
$37,200,000 |
|
10" SCH 40 Aloi 825 (UNS N08825) |
$2,800 |
$1,120 |
$1,680 |
60% |
$16,800,000 |
|
12" SCH 40 Aloi 825 |
$3,700 |
$1,480 |
$2,220 |
60% |
$22,200,000 |
|
10" SCH 40 316L Keluli Tahan Karat |
$580 |
$290 |
$290 |
50% |
$2,900,000 |
|
12" SCH 40 316L Keluli Tahan Karat |
$720 |
$360 |
$360 |
50% |
$3,600,000 |
|
6" SCH 80 Monel 400 (UNS N04400) |
$1,800 |
$720 |
$1,080 |
60% |
$10,800,000 |
[Sumber] Anggaran kos berdasarkan harga pasaran aloi nikel 2024-2025 untuk kuantiti kilang. Kos salutan termasuk ketebalan salutan 3mm, sandaran keluli karbon (API 5L X65), pembuatan dan NDE setiap ASTM A265. Harga sebenar berbeza mengikut harga spot nikel, kuantiti pesanan dan lokasi. Penjimatan tahunan berdasarkan 10,000 meter linear - tipikal untuk projek bahagian atas luar pesisir utama.
Mengapa Paip Aloi Nikel Pepejal Sangat Mahal?
Paip aloi nikel pepejal adalah mahal kerana ia melebihi 60% nikel mengikut berat - dan nikel ialah logam komoditi berharga $16,000-25,000 setiap tan metrik. Paip bersalut menggantikan 80-90% bahan mahal ini dengan keluli karbon berharga $600-900 setan - perbezaan kos bahan mentah sebanyak 25x - sambil mengekalkan rintangan kakisan dalaman yang serupa. Kos menambah 3mm pelapisan aloi nikel kepada keluli karbon adalah kira-kira 10-15% daripada kos membuat keseluruhan dinding daripada aloi nikel.
Struktur kos bagi paip pepejal Inconel 625 didominasi oleh bahan mentah: Inconel 625 ialah kira-kira 61% nikel, 22% kromium, 9% molibdenum dan 3.5% niobium mengikut berat. Pada harga nikel $18,000/tan, kromium pada $12,000/tan, dan molibdenum pada $45,000/tan - kos bahan mentah sahaja untuk Inconel 625 adalah lebih kurang $18-22/kg. Menambahkan peleburan, kerja panas, rawatan haba dan NDE, kos paip siap adalah kira-kira $45-65/kg untuk saiz standard.
Paip SCH 40 bersaiz 12-inci mempunyai berat kira-kira 73 kg/m, memberikan kos bahan kira-kira $3,300-4,100/m untuk pepejal Inconel 625. Sandaran keluli karbon untuk paip bersalut dengan diameter dan jadual yang sama mempunyai berat kira-kira 65 kg/m pada kos kira-kira $0, Inconel 625. berat kira-kira 8 kg/m dengan kos kira-kira $50/kg. Jumlah kos bahan paip bersalut ialah kira-kira $45/m (keluli karbon) + $400/m (salut) + $200/m (ikatan/membentuk)=kira-kira $650/m - berbanding $3,300/m untuk setara pepejal. Iaitu perbezaan kos 5x bagi setiap meter paip.
Analisis Kos Kitaran Hayat: CAPEX + OPEX Lebih 30 Tahun
Sepanjang kitaran hayat platform luar pesisir selama 30 tahun, paip bersalut memberikan jumlah kos pemilikan (TCO) kira-kira 45-55% lebih rendah daripada paip aloi nikel pepejal. Simpanan CAPEX (40-60%) adalah faktor dominan. OPEX pada asasnya adalah sama kerana lapisan pelapisan memberikan rintangan kakisan yang sama seperti aloi pepejal. Premium pembuatan untuk paip bersalut (proses pelapisan + NDE tambahan) mewakili hanya 5-10% daripada jumlah kos, yang boleh diabaikan berbanding dengan penjimatan bahan mentah.
|
Elemen Kos |
Paip Inconel 625 Pepejal (12" SCH 40, 1,000m) |
Paip Inconel 625 Berpakaian (12" SCH 40, 1,000m) |
Simpanan Berpakaian |
|
Perolehan Bahan |
$4,100,000 |
$1,640,000 |
$2,460,000 (60%) |
|
Pengangkutan & Logistik |
$82,000 (2% daripada bahan) |
$49,200 (3% daripada bahan) |
$32,800 |
|
Pemasangan (kimpalan + NDE) |
$250,000 |
$280,000 (+10% untuk kimpalan bersalut) |
-$30,000 |
|
Pra-pentauliahan |
$45,000 |
$45,000 |
$0 |
|
Jumlah Kecil CAPEX |
$4,477,000 |
$2,014,200 |
$2,462,800 (55%) |
|
Pemeriksaan Tahunan (30 tahun) |
$300,000 ($10k/thn) |
$300,000 ($10k/thn) |
$0 |
|
Penyelenggaraan Tahunan (30 tahun) |
$450,000 ($15k/thn) |
$450,000 ($15k/thn) |
$0 |
|
Kos Penggantian (thn 20) |
$0 (reka bentuk hayat 30 tahun) |
$0 (reka bentuk hayat 30 tahun) |
$0 |
|
Jumlah Kecil OPEX (30 tahun) |
$750,000 |
$750,000 |
$0 |
|
JUMLAH TCO 30 TAHUN |
$5,227,000 |
$2,764,200 |
$2,462,800 (47%) |
[Sumber] Anggaran TCO untuk projek bahagian atas luar pesisir yang bergambar. Perbezaan kos pemasangan mencerminkan kerumitan kimpalan tambahan untuk paip bersalut (kimpalan sandaran + pas salutan). TCO sebenar berbeza-beza mengikut lokasi projek, kadar buruh dan harga spot nikel pada masa perolehan.
Piawaian dan Spesifikasi
Lima piawaian mengawal perolehan dan pemeriksaan paip berpakaian. ASTM A264 (bersalut keluli tahan karat) dan ASTM A265 (bersalut aloi nikel) menyatakan keperluan plat bersalut. API 5LD meliputi paip keluli bersalut/bergaris untuk aplikasi saluran paip. DNV ST F101 mengawal sistem saluran paip dasar laut termasuk paip berpakaian. NACE MR0175 / ISO 15156 merangkumi persekitaran hidrogen sulfida perkhidmatan masam - di mana paip bersalut mesti menunjukkan aloi salutan memenuhi kelayakan perkhidmatan masam yang sama seperti aloi pepejal.

|
Standard |
Tajuk |
Skop |
Keperluan Utama |
|
ASTM A264 |
Kromium Tahan Karat-Keluli Nikel-Plat Bersalut |
Plat bersalut dengan salutan tahan karat 304L/316L/317L pada keluli aloi karbon/rendah- |
Shear strength >140 MPa; UT setiap A578; ujian bengkok; toleransi ketebalan pelapisan |
|
ASTM A265 |
Nikel dan Nikel-Aloi Asas-Plat Keluli Bersalut |
Plat bersalut dengan salutan Inconel, Hastelloy, Monel, Aloi 20 pada keluli aloi karbon/rendah- |
Shear strength >140 MPa; UT setiap A578; ujian bengkok; komposisi kimia lapisan berpakaian |
|
API 5LD |
CRA Clad atau Paip Keluli Bergaris |
Produk paip lengkap (plat dibentuk + dikimpal) untuk perkhidmatan saluran paip |
Paip asas setiap API 5L (X42-X80); bon berpakaian setiap A264/A265; NDE termasuk UT seluruh badan; ujian hidro; persiapan akhir |
|
DNV ST F101 |
Sistem Saluran Paip Kapal Selam |
Sistem saluran paip tegar luar pesisir termasuk paip berpakaian |
Reka bentuk pemuatan gabungan; analisis keletihan; kawalan patah tulang; tekanan pemasangan; tambahan kepada API 5LD untuk luar pesisir |
|
NACE MR0175 / ISO 15156 |
Bahan untuk H2S-Persekitaran yang Mengandungi |
Kelayakan perkhidmatan masam bahan CRA |
Aloi pelapik mesti memenuhi had kekerasan perkhidmatan masam yang sama dan rintangan SSC/SCC sebagai aloi pepejal |
Pemeriksaan dan Pengujian - Mengesahkan Integriti Berpakaian
Paip bersalut menjalani lebih banyak NDE daripada paip aloi pepejal - sebagai tambahan kepada ujian paip standard (kimia, mekanikal, ujian hidro), paip bersalut memerlukan pemeriksaan ultrasonik 100% untuk integriti ikatan bagi setiap ASTM A578 (Tahap S2 atau S3), ujian kekuatan ricih ikatan bersalut (minimum 140 MPa), ujian lenturan untuk mengesahkan kemuluran antara muka, PMI dan Bahan Ikatan. aloi pelapisan untuk mengesahkan pematuhan gred.
- Ujian Ultrasonik (UT): 100% pemeriksaan bon berpakaian setiap ASTM A578 Tahap S2 (grid 50mm) atau S3 (grid 25mm). Mana-mana kawasan tidak terikat yang melebihi had penerimaan mesti dibaiki atau dipotong.
- Ujian Ricih: Spesimen silinder dimesin dengan antara muka ikatan pada pertengahan-tinggi dan digunting. Kekuatan ricih minimum: 140 MPa (20,000 psi) setiap ASTM A264/A265.
- Ujian Bengkok: Spesimen ketebalan-dinding-penuh dibengkokkan 180 darjah di atas mandrel dengan pelapisan dalam ketegangan. Tiada pemisahan atau keretakan ikatan bersalut dibenarkan selepas dibengkokkan.
- Analisis Kimia: Aloi pelapisan dianalisis mengikut piawaian ASTM yang berkenaan (cth, ASTM B443 untuk Inconel 625). Keluli penyandar dianalisis mengikut ASTM A20/A20M.
- PMI (Pengenalpastian Bahan Positif): 100% paip bersalut dan kelengkapan setiap ASTM E2148. Analisis XRF atau OES mengesahkan bahawa komposisi aloi pelapisan sepadan dengan spesifikasi pembelian.
- Ujian Hidrostatik: Setiap API 5LD Seksyen 9.3, setiap sambungan paip bersalut diuji hidro pada tekanan reka bentuk 1.5x untuk masa penahanan minimum 10 saat.
Apabila Paip Berpakaian Berfungsi - dan Apabila Ia Tidak Berfungsi
Paip bersalut ialah pilihan yang disyorkan untuk semua aplikasi aliran menghakis dalaman dengan diameter paip melebihi NPS 2 dan suhu perkhidmatan di bawah 450C. Paip aloi nikel pepejal diperlukan hanya apabila persekitaran luaran juga menghakis, diameter paip terlalu kecil untuk pelapisan ekonomi, atau suhu perkhidmatan melebihi 450C di mana ketidakpadanan pengembangan haba menjadi ketara.
|
Permohonan |
Medium Menghakis |
Julat Suhu |
Tekanan |
Bahan yang Disyorkan |
Mengapa Tidak Padat? |
Mengapa Tidak Berpakaian? |
|
Garis aliran air yang dihasilkan di luar pesisir |
Air laut + CO2 + H2S |
4-90C |
Sehingga 345 bar |
Clad Inconel 625 (3mm) pada API 5L X65 |
Pepejal adalah 60% lebih mahal untuk rintangan kakisan dalaman yang serupa |
- |
|
Penaik eksport gas luar pesisir (gas kering) |
Gas manis (CH4 + CO2) |
Ambien hingga 120C |
Sehingga 250 bar |
API pepejal 5L X70 (tiada CRA diperlukan) |
- |
- |
|
Paip proses bahagian atas (alur keluar pemisah 3 fasa) |
Air + minyak + gas yang dihasilkan |
40-120C |
Sehingga 100 bar |
Bersalut 316L (3mm) pada API 5L X52 |
316L pepejal adalah 50% lebih mahal |
- |
|
Garis asid sulfurik tumbuhan kimia |
H2SO4 (10-40%,<60C) |
20-60C |
Sehingga 16 bar |
Aloi Pepejal 20 (UNS N08020) - NPS 2 |
- |
NPS<2: clad uneconomical |
|
Selongsong perigi geoterma |
Air garam + H2S + CO2 |
150-350C |
Sehingga 200 bar |
Inconel Pepejal 625 atau Aloi 825 |
- |
Temp >450C secara tempatan: risiko ketidakpadanan haba |
|
Aliran dasar laut (terkubur secara luaran) |
Cecair terhasil (dalaman) + tanah basah (luaran) |
4-80C |
Sehingga 500 bar |
Clad Inconel 625 (3mm) + salutan FBE luaran pada API 5L X70 |
Pepejal: CRA dalaman membazir kerana perlindungan luaran adalah salutan |
Salutan luar mengendalikan kakisan luaran |
|
Unit alkilasi HF (penapisan) |
Asid hidrofluorik (anhydrous) |
20-80C |
Sehingga 30 bar |
Monel Pepejal 400 - NPS 4 |
- |
HF memerlukan dinding Monel penuh untuk keselamatan; had NB-berpakaian untuk diameter kecil |
|
Penyerap desulfurisasi gas serombong (FGD). |
JADI2 + H2SO4 kabus |
50-100C |
Atmosfera |
Hastelloy C276 pepejal atau Hastelloy C276 bersalut pada keluli karbon |
Pepejal adalah 60% lebih mahal |
Berpakaian adalah pilihan standard |
|
Tiub instrumentasi-kecil |
Proses sampel cecair |
Ambien hingga 150C |
Sehingga 100 bar |
Pepejal 316L (6mm atau 12mm OD) |
- |
Tiub terlalu kecil untuk pelapisan |
|
Penapis penapis air masam di atas kepala |
H2S + NH3 + H2O |
80-130C |
Sehingga 10 bar |
Clad Alloy 825 (3mm) pada keluli karbon |
Solid Alloy 825 adalah 55% lebih mahal |
- |
Tiga Kes Di mana Paip Aloi Nikel Pepejal Diperlukan
Peraturan 1Persekitaran menghakis luaran. Apabila bahagian luar paip terdedah kepada media menghakis - paip tertimbus dalam tanah masam dengan H2S, paip terendam dalam air berasid atau paip dalam suasana menghakis - paip CRA pepejal diperlukan kerana sokongan keluli karbon akan terhakis dari luar. Paip bersalut hanya melindungi permukaan dalaman.
Peraturan 2Diameter paip di bawah NPS 2 (DN 50). Di bawah diameter nominal 2-inci, nisbah ketebalan-kepada-dinding{14}}menjadi tidak ekonomik. Paip SCH 40 1.5 inci mempunyai ketebalan dinding hanya 3.68mm. Jika 3mm adalah pelapisan, kurang daripada 0.68mm ialah keluli karbon - sandarannya sangat nipis sehingga tidak dapat memberikan kekuatan struktur. Pada ketika ini, harga paip CRA pepejal adalah sama atau kurang daripada paip berpakaian.
Peraturan 3Suhu perkhidmatan melebihi 450C. Di atas 450C, perbezaan dalam pekali pengembangan haba antara aloi nikel (CTE ~14 x 10 K) dan keluli karbon (CTE ~12 x 10 K) mencipta tegasan ricih yang tinggi pada antara muka bersalut semasa kitaran haba. Di atas 450C, kekuatan hasil antara muka juga berkurangan, meningkatkan risiko pembubaran pakaian di bawah tekanan gabungan + tegasan haba. Paip aloi pepejal menghapuskan mod kegagalan ini.
Kimpalan Paip Berpakaian
Mengimpal sambungan kimpalan paip bersalut ialah proses dua-langkah - sandaran keluli karbon dikimpal terlebih dahulu dengan logam pengisi keluli karbon, kemudian salutan aloi dipulihkan merentasi kimpalan dengan logam pengisi aloi nikel. Jika kimpalan sokongan menembusi ke dalam pelapisan, atau jika pas pelapis mempunyai pencairan yang berlebihan, rintangan kakisan zon kimpalan terjejas. Kelayakan prosedur kimpalan yang betul bagi setiap ASME Seksyen IX dan API 5LD adalah wajib bagi setiap spesifikasi prosedur kimpalan paip bersalut (WPS).

Sambungan kimpalan untuk paip bersalut memerlukan geometri alur yang direka dengan teliti. Alur standard untuk kimpalan punggung paip bersalut ialah serong kompaun: bahagian belakang keluli karbon mempunyai serong-V tunggal konvensional (sudut termasuk 60 darjah) yang dikimpal dari luar dengan elektrod keluli karbon (cth, E7018 untuk API 5L X65). Selepas kimpalan penyandar selesai dan diperiksa (VT dan RT/UT), jalur-kawasan belakang disediakan di bahagian dalam paip - lapisan pelapis dikeluarkan kira-kira 5-8mm dari setiap sisi sambungan kimpalan untuk mendedahkan keluli karbon bersih.
Pas pemulihan pelapisan kemudian didepositkan menggunakan logam pengisi aloi nikel (cth, ERNiCrMo-3 untuk pelapisan Inconel 625) dengan pencairan minimum (<5% Fe). After the cladding pass, the weld is inspected by VT and PT (penetrant testing), and PMI verifies that the cladding composition meets the alloy specification. A post-weld cladding pass ferrite check (<5% Fe) is required for sour service per ISO 15156.
Peraturan 4Pas kimpalan pelapisan mesti didepositkan dengan logam pengisi aloi nikel yang sepadan dengan gred pelapisan - jangan sekali-kali menggunakan pengisi keluli karbon pada bahagian bersalut. Malah pas kimpalan keluli karbon tunggal yang bersentuhan dengan cecair menghakis boleh memulakan kakisan pitting dalam beberapa bulan operasi.
Peraturan 5Selepas-rawatan haba kimpalan (PWHT) untuk sandaran keluli karbon - biasanya 600-650C selama 1 jam setiap 25mm ketebalan dinding - mesti dilakukan SEBELUM pas pemulihan salutan jika aloi salutan terdedah kepada pemekaan pada suhu keluli tahan karat PWHT (cth, 316Llading). Untuk pelapisan aloi nikel (Inconel 625, Aloi 825), PWHT boleh dilakukan selepas pelapisan jika penjagaan diambil untuk mengelakkan pemendakan kromium karbida.
Perbezaan Kos Kimpalan - Berpakaian lwn Pepejal
|
Parameter Kimpalan |
Paip Inconel 625 Pepejal |
Paip Inconel 625 Berpakaian |
Kesan Kos Berpakaian lwn Pepejal |
|
Kos Logam Pengisi |
$80-120/kg (sendi penuh ERNiCrMo-3) |
$30/kg (sandaran E7018) + $100/kg (pas bersalut ERNiCrMo-3) |
Bersalut: +10-15% (dua logam pengisi, dua pas) |
|
Kemahiran Pengimpal Diperlukan |
Pengimpal yang diperakui aloi nikel |
Pengimpal diperakui keluli karbon + aloi nikel (pensijilan dwi) |
Berpakaian: keperluan kemahiran yang lebih tinggi |
|
Kos NDE |
Standard (RT + PT) |
RT + PT + PMI + Fe-semak untuk pas berpakaian |
Berpakaian: +20-30% kos NDE |
|
Jumlah Kos Sambungan Kimpalan (12" SCH 40) |
$400-500/bersama |
$500-650/bersama |
Berpakaian: +20-30% setiap sendi |
[Sumber] Anggaran kos kimpalan untuk fabrikasi kedai. Kos kimpalan medan biasanya 1.5-2x kos kedai. Kimpalan paip bersalut lebih mahal setiap sambungan, tetapi ini adalah peratusan kecil daripada jumlah kos pemasangan - penjimatan bahan (60%) jauh melebihi premium kimpalan (20-30% setiap sambungan).
Soalan Lazim
S: Berapa banyak wang yang boleh dijimatkan oleh paip berpakaian berbanding paip aloi nikel pepejal?
J: Paip bersalut menjimatkan kira-kira 40-60% daripada kos bahan berbanding paip aloi nikel pepejal. Untuk paip Inconel 625 12-inci biasa, paip bersalut berharga kira-kira $1,640/m berbanding $4,100/m untuk pepejal - penjimatan $2,460 setiap meter. Untuk projek dengan 1,000 meter paip 12 inci, ini adalah $2.46 juta dalam penjimatan bahan. Sepanjang kitaran hayat 30 tahun, paip bersalut memberikan lebih kurang 47% jumlah kos pemilikan yang lebih rendah kerana lapisan salutan kalis kakisan memberikan hayat perkhidmatan yang sama kepada paip aloi pepejal sambil menghapuskan 80-90% daripada bahan aloi nikel yang mahal.
S: Adakah paip bersalut sekuat paip aloi nikel pepejal?
J: Ya - dan dalam beberapa kes, ia lebih kuat. Kekuatan struktur paip ditentukan oleh sandaran keluli karbonnya (cth, API 5L X65 dengan kekuatan hasil 450 MPa), bukan oleh lapisan pelapisan nipis. Inconel 625 mempunyai kekuatan hasil ~414 MPa dalam keadaan anil, manakala API 5L X65 mempunyai kekuatan hasil 450 MPa - paip bersalut sebenarnya 8% lebih kuat dari segi pembendungan tekanan. Lapisan pelapis menyumbang kekuatan struktur yang boleh diabaikan kerana ia hanya 3mm daripada jumlah dinding 9.53mm (12" SCH 40). Penarafan tekanan dikira berdasarkan jumlah ketebalan dinding setiap ASME B31.3 atau DNV ST F101 - lapisan pelapis dikira sepenuhnya ke arah ketebalan dinding untuk reka bentuk mekanikal.
S: Bolehkah paip bersalut digunakan dalam perkhidmatan masam (H2S-persekitaran yang mengandungi)?
J: Ya, dengan syarat aloi pelapisan layak untuk tekanan separa H2S tertentu, suhu dan kepekatan klorida setiap NACE MR0175 / ISO 15156. Paip bersalut mesti memenuhi tiga keperluan tambahan: (1) kekerasan aloi pelapisan mestilah maksimum 22 HRC (248 HV10) untuk aloi nikel tempa; (2) pencairan zon kimpalan mestilah<5% Fe in the top cladding pass to maintain the alloy chemistry in the corrosion-resistant range; (3) the carbon steel backing must also meet NACE hardness requirements for the backing material grade (primarily relevant for the weld HAZ). Clad Inconel 625 and Alloy 825 pipes are widely used in sour gas production facilities worldwide - they are NACE MR0175 / ISO 15156 listed materials when the cladding alloy meets the qualification requirements.
S: Apakah perbezaan antara paip berpakaian dan paip tindanan kimpalan?
A: Paip bersalut (gulungan panas terikat atau terikat bahan letupan) mempunyai lapisan salutan yang dibentuk integral dengan logam asas semasa pembuatan plat, SEBELUM paip terbentuk. Paip tindanan kimpal mempunyai lapisan pelapisan yang didepositkan dengan mengimpal pada bahagian dalam paip keluli karbon yang telah{1}}dibentuk. Perbezaan utama: (1) Paip bersalut mempunyai sifar pencairan lapisan salutan (kimia aloi adalah sama dengan plat asal), manakala tindanan kimpalan mempunyai 5-10% pencairan dalam laluan pertama (Fe daripada campuran sandaran keluli ke dalam salutan); (2) Paip bersalut mempunyai ketebalan salutan seragam mengikut reka bentuk, manakala ketebalan tindanan kimpalan berbeza sebanyak 10-20% disebabkan oleh sifat proses kimpalan; (3) Tindanan kimpalan adalah lebih fleksibel - ia boleh digunakan pada kelengkapan, diameter kecil dan pembaikan - tetapi lazimnya lebih mahal bagi setiap unit keluasan daripada pelapisan berikat hot roll. Untuk paip lurus berdiameter besar (NPS 16+), paip berikat hot roll adalah standard; untuk kelengkapan dan diameter kecil, tindanan kimpalan adalah standard.
S: Apakah yang berlaku jika lapisan pelapisan rosak semasa pemasangan atau servis?
J: Lapisan salutan yang rosak boleh dibaiki dengan tindanan kimpalan di medan - ini adalah salah satu kelebihan paip salut berbanding paip bergaris, yang tidak boleh dibaiki. Prosedur pembaikan ialah: mengisar lapisan pelapisan yang rosak sehingga kedalaman yang mendedahkan keluli karbon yang bersih dan tidak tercemar; isi dengan logam pengisi aloi nikel yang sepadan dengan kimpalan GTAW (TIG); mengisar siram dengan permukaan pelapisan bersebelahan; PT memeriksa; dan PMI mengesahkan bahawa aloi pembaikan sepadan dengan spesifikasi pelapisan asal. Jika kerosakan meluas melalui sandaran keluli karbon (cth, hentaman luaran yang menyebabkan kemek), bahagian yang terjejas hendaklah dipotong dan digantikan dengan kepingan pup paip bersalut baharu yang dikimpal mengikut prosedur kimpalan paip bersalut yang layak.
S: Berapa lama paip bersalut bertahan dalam perkhidmatan luar pesisir?
J: Paip Clad Inconel 625 dalam perkhidmatan air keluaran luar pesisir mempunyai hayat reka bentuk selama 25-30 tahun dengan sifar elaun kakisan dalaman - sama seperti paip pepejal Inconel 625. Lapisan pelapisan menghakis pada kadar kurang daripada 0.01 mm/tahun dalam cecair biasa yang dihasilkan luar pesisir (air laut + CO2 + surih H2S pada 4-90C). Pada kadar ini, lapisan pelapisan 3mm akan mengambil masa lebih 300 tahun untuk menghakis - jauh melebihi jangka hayat reka bentuk projek. Sandaran keluli karbon luaran dilindungi oleh salutan polipropilena (3LPP) 3 lapisan atau epoksi terikat gabungan (FBE), yang mempunyai hayat reka bentuk 25-30 tahun untuk perkhidmatan tertimbus atau tenggelam bagi setiap DNV RP F106. Jika salutan luar gagal, sandaran keluli karbon akan terhakis pada 0.1-0.3 mm/tahun dalam air laut, yang diambil kira dalam elaun kakisan luaran (biasanya 3-6mm). Dengan perlindungan kakisan dalaman dan luaran, paip bersalut yang direka bentuk dengan betul mencapai hayat 25-30 tahun.


